promanage.testmagna.com

Category: Blog

  • Kağıtsız Fabrika (Paperless Factory) Dönüşümü: Sürdürülebilirlik ve Operasyonel Hızın Kesişimi

    Endüstriyel dünyada kağıtsız fabrika vizyonu, yalnızca fiziksel kağıt kullanımını ortadan kaldırmakla sınırlı kalmaz; verinin hızına ve doğruluğuna dayalı yeni bir operasyonel standart oluşturur. Bu yaklaşımı benimseyen işletmeler, manuel süreçleri dijital formlar ve entegre bir kağıtsız üretim yönetimi yapısıyla dönüştürerek süreçlerini daha kontrollü ve izlenebilir hale getirir. Böylece hata payı azalırken sahadan anlık veri akışı sağlanır; operasyonel verimlilik artar ve sürdürülebilir üretim hedefleri daha etkin şekilde desteklenir.

    Kağıtsız Fabrika Nedir? Dijitalleşmenin Ekolojik ve Ekonomik Yüzü

    Modern sanayi dünyasında dönüşümün en somut göstergelerinden biri olan kağıtsız fabrika kavramı, üretim süreçlerindeki tüm bilgi akışının dijital platformlar üzerinden gerçekleştirilmesini ifade eder. Bu dönüşüm sadece fiziksel kağıt kullanımını ortadan kaldırmakla kalmaz; aynı zamanda verinin üretim sahasından anlık olarak toplanmasını, işlenmesini ve analiz edilmesini sağlayan bütüncül bir kağıtsız üretim yönetimi disiplini oluşturur. Dijitalleşen bu yapı, bir yandan sürdürülebilir üretim hedeflerine hizmet ederek çevresel etkiyi azaltırken, diğer yandan işletmelere devasa bir veri şeffaflığı kazandırır. Yeşil üretim vizyonunun temel yapı taşlarından biri olan bu model, fabrikanın her bir hücresindeki veriyi erişilebilir kılarak stratejik kararların hızını ve doğruluğunu artırır.

    Üretim Sahasında Kağıt Kullanmanın Gizli Maliyetleri

    Geleneksel yöntemlerle yönetilen bir sahada asıl maliyet, kağıdın beraberinde getirdiği verimsizlik ve hantallıktır. Manuel takip süreçleri, operasyonel verimlilik üzerinde görünmez bir bariyer oluşturur. Üretim emirlerinin, kalite kontrol listelerinin ve vardiya raporlarının kağıtlar üzerinde dolaşması, bilginin sahadan ofise ulaşma süresini uzatırken, verinin “karanlıkta” kalmasına neden olur. Kağıtsız fabrika modeline geçiş yapmamış işletmelerde, geçmişe dönük bir veriye ulaşmak saatler alabilir; bu da iyileştirme süreçlerini yavaşlatır. Kağıtsız üretim yönetimi eksikliği, modern sanayinin hızıyla çelişen bir operasyonel yük oluşturarak rekabet gücünü zayıflatır.

    Veri Girişi Hataları ve Bilgi Kaybı

    Kağıt bazlı sistemlerdeki en önemli sorun, insan faktöründen kaynaklanan veri girişi hatalarıdır. Operatörlerin vardiya yoğunluğu içinde kağıtlara yazdığı rakamlar; yanlış okumalara, eksik bilgilere veya fiziksel formların kaybolmasına son derece açıktır. Bu durum, sürdürülebilir üretim için gereken hassas veri setlerinin bozulmasına yol açar. Öte yandan, dijital formlar üzerinden yürütülen bir sistemde veri, doğrudan kaynağında doğrulanarak kaydedilir. Dijital formlar sayesinde hatalı veri girişi anında engellenir ve tüm bilgiler merkezi bir veri tabanında güvenle saklanır. Kağıtsız fabrika yapısında bilginin güvenliği ve doğruluğu, operasyonel verimlilik artışının en sağlam temelini oluşturur.

    Zaman Kaybı: Formların Onay ve Arşiv Süreçleri

    Klasik üretim yönetiminde bir kalite formunun veya bakım talebinin onaylanması; formun fiziksel olarak elden ele dolaşmasını, ilgili yöneticinin masasına gitmesini ve ardından fiziksel arşivlere kaldırılmasını gerektirir. Bu bürokratik süreç, operasyonel verimlilik göstergelerini aşağı çeken ciddi bir zaman kaybıdır. Kağıtsız üretim yönetimi benimsendiğinde ise onay süreçleri dijital iş akışları üzerinden saniyeler içinde tamamlanır. Dijital formlar üzerinden gelen bir onay talebi, yöneticinin ekranına anında düşer ve süreç asla kesintiye uğramaz. Ayrıca binlerce sayfalık kağıdın fiziksel olarak arşivlenmesi yerine, bulut tabanlı sistemlerde saklanması hem alan tasarrufu sağlar hem de sürdürülebilir üretim politikalarını destekler.

    Sürdürülebilir Üretim İçin Dijitalleşme

    Sanayi sektöründe küresel rekabetin yeni kuralları artık sadece düşük maliyet ve yüksek hız üzerine değil, aynı zamanda çevresel sorumluluk ve kaynak yönetimi üzerine kurulmaktadır. Sürdürülebilir üretim, bir fabrikanın ham maddeden enerjiye kadar tüm kaynaklarını en yüksek verimle kullanmasını ve atık miktarını minimuma indirmesini hedefler. Bu hedefe ulaşmanın en etkili yolu ise üretim sahasını uçtan uca dijitalleştirmektir. Kağıtsız fabrika vizyonu, bu dönüşümün merkezinde yer alarak bilginin fiziksel formlardan dijital ortama taşınmasını sağlar.

    Karbon Ayak İzini Azaltmada Dijital Dönüşümün Rolü

    Üretim tesislerinde karbon ayak izini azaltmak, sadece enerji tasarrufu sağlamakla sınırlı değildir; aynı zamanda operasyonel süreçlerin ne kadar “temiz” yönetildiğiyle de ilgilidir. Geleneksel yöntemlerde harcanan tonlarca kağıt hem üretim aşamasında büyük miktarda su ve enerji tüketimine neden olur hem de bu kağıtların bertaraf edilmesi çevresel bir yük yaratır. Kağıtsız üretim yönetimi sayesinde kağıt kullanımının sıfırlanması, doğrudan çevresel bir kazanç sağlar.

    Ancak asıl etki, dijital formlar aracılığıyla toplanan verilerin analiz edilmesiyle ortaya çıkar. Bu veriler sayesinde üretimdeki verimsizlikler, hatalı parça oluşumları ve gereksiz makine duruşları erken aşamada tespit edilerek önlenebilir. Böylece enerji ve ham madde israfı minimize edilirken, yeşil üretim standartları daha güçlü bir şekilde desteklenir.

    ESG Kriterleri ve Yeşil Mutabakat Uyumu

    Dünya genelinde sanayi kuruluşları, Çevresel, Sosyal ve Yönetişim (ESG) kriterlerine uyum sağlama konusunda ciddi bir baskı altındadır. Özellikle Avrupa Yeşil Mutabakatı gibi düzenlemeler, üretim süreçlerinin izlenebilir ve raporlanabilir olmasını şart koşmaktadır. Sürdürülebilir üretim politikalarını somut verilerle ispatlayamayan işletmeler, gelecekte küresel ticaret ağlarında yer bulmakta zorlanacaktır. Kağıtsız fabrika altyapısı, tüm bu raporlama süreçlerini otomatikleştirerek işletmelere büyük bir avantaj sağlar. Kağıtsız üretim yönetimi sistemleri üzerinden elde edilen gerçek zamanlı veriler, tesisin karbon salınımını ve enerji yoğunluğunu objektif bir şekilde ortaya koyar. Bu şeffaflık, işletmelerin yasal düzenlemelere tam uyum sağlamasını sağlarken, yatırımcılar ve paydaşlar nezdinde güvenilir bir marka imajı oluşturulmasına katkıda bulunur.

    Operasyonel Çeviklik: Veriye Anında Erişim, Hızlı Karar Verme

    Endüstriyel dünyada çeviklik, bir sorunun fark edilmesi ile o soruna çözüm üretilmesi arasındaki sürenin kısalığıdır. Geleneksel yapılarda üretim sahasındaki bir aksaklığın kağıtlara yazılması ve yöneticinin bu veriyi analiz etmesi saatler hatta günler alabilir. Oysa kağıtsız fabrika mimarisinde, sahadaki her olay anlık bir dijital sinyal olarak sisteme düşer. Dijital formlar üzerinden iletilen kalite kontrolleri, makine verileri ve operatör geri bildirimleri, karar vericilerin önündeki ekranlara anında yansır.

    Veriye anlık erişim sağlanması, operasyonel verimlilik oranlarında radikal bir iyileşme yaratır. Bir darboğaz oluştuğunda veya bir makinede hız kaybı yaşandığında, sistem otomatik uyarılar göndererek müdahale süresini minimuma indirir. Bu durum sadece hız kazandırmakla kalmaz, aynı zamanda hatalı üretimin devam etmesini engelleyerek ham madde kaybının önüne geçer. Kağıtsız üretim yönetimi ile sağlanan bu dinamik yapı, fabrikaların pazar değişimlerine ve müşteri taleplerine çok daha hızlı yanıt vermesini sağlar.

    Kağıtsız Fabrika ile Operasyonel Hızı Yakalayın

    Kağıt bazlı süreçlerin yarattığı gecikmeleri ve veri kayıplarını ortadan kaldırarak üretiminizi gerçek zamanlı yönetmek artık mümkün. ProManage ile tüm üretim akışınızı dijitalleştirerek veriye anında erişebilir, karar süreçlerinizi hızlandırırken sürdürülebilir üretim hedeflerinize güçlü bir adım atabilirsiniz.

    Kağıtsız fabrika dönüşümünü başlatmak için şimdi :
  • Gıda ve İlaç Sektöründe MES Kullanımı: Geri İzlenebilirlik ve Kalite Standartlarına Uyum

    Küresel regülasyonlara tam uyum sağlamak amacıyla devreye alınan GMP uyumlu MES çözümleri, karmaşık üretim süreçlerini dijitalleştirerek hata payını minimize ederken; uçtan uca kurgulanan parti takibi mekanizmalarıyla her ürünün dijital geçmişini tamamen şeffaf hale getirmektedir. Bu dijital disiplin; gelişmiş bir gıda izlenebilirlik sistemi veya modern bir ilaç üretim yönetimi altyapısı sayesinde sadece yasal gereklilikleri karşılamakla kalmayıp, kalite kontrol otomasyonu ve anlık geri izlenebilirlik yetenekleriyle işletmelere sarsılmaz bir marka güvenilirliği ve operasyonel mükemmellik kazandırmaktadır.

    Hassas Sektörlerde Kritik İhtiyaç: Tam İzlenebilirlik (Traceability)

    Gıda ve ilaç sanayi gibi doğrudan insan sağlığını ilgilendiren alanlarda üretim yapmak, çok katmanlı bir operasyonel disiplin ve kesintisiz bir sorumluluk zinciri gerektirir. Bu sektörlerde bir ürünün ham maddeden nihai tüketiciye kadar olan tüm yolculuğunun her adımda titizlikle kayıt altına alınması, operasyonel bir tercih değil, zorunluluktur. Tam izlenebilirlik, kalite problemlerinde veya olası geri çağırma durumlarında sorunun kök nedenini saniyeler içinde saptamayı sağlayan en güçlü güvenlik kalkanıdır.

    Profesyonel bir gıda izlenebilirlik sistemi veya yüksek standartlara sahip bir ilaç üretim yönetimi altyapısı, her bir bileşenin hangi tedarikçiden geldiğini ve hangi üretim parametrelerinden geçtiğini dijital bir kimlikle takip eder. Bu sistemlerin temel taşını oluşturan parti takibi (batch tracking) mekanizması, sahadaki ham verileri anlamlı bir üretim soyağacına dönüştürür. Hangi ham maddenin hangi makinede işlendiği, hangi sıcaklık değerlerine maruz kaldığı ve hangi operatör tarafından onaylandığı bilgisi, dijital ortamda şeffaf ve sorgulanabilir bir yapıda yönetilir.

    Gıda Güvenliği ve İlaç Sektöründe Mevzuat Uyumu

    Küresel pazarlarda faaliyet gösteren gıda ve ilaç üreticileri için uluslararası mevzuatlara tam uyum sağlamak, ticari sürekliliğin ve marka itibarının temel şartıdır. Geleneksel yöntemlerle yönetilen tesislerde, binlerce sayfalık dokümantasyonun manuel olarak tutulması ve denetimlere hazır hale getirilmesi hem çok yüksek hata riski taşır hem de ciddi bir iş gücü maliyeti yaratır. Dijital dönüşüm, bu karmaşık regülasyonları standart iş akışlarına dönüştürerek işletmelerin üzerindeki bu yükü hafifletir ve hata payını azaltır.

    GMP uyumlu MES kullanımı, tüm süreçlerin yasal standartlara ve kalite protokollerine tam uygun şekilde ilerlediğini teknolojik olarak garanti altına alır. Özellikle kalite kontrol otomasyonu sayesinde, insan hatasından kaynaklanabilecek veri girişleri engellenerek üretimin her kritik noktasında dijital kontrol bariyerleri oluşturulur. Bu dijital disiplin, ürün güvenliğini en üst düzeye çıkarırken, olası kriz anlarında veya denetim süreçlerinde geri izlenebilirlik sorgulamalarının hatasız ve hızlı bir şekilde gerçekleştirilmesini sağlar.

    FDA 21 CFR Part 11 ve GMP Standartlarına Dijital Uyum

    İlaç sektöründe dünya standartlarını belirleyen FDA 21 CFR Part 11 gibi regülasyonlar, dijital verilerin bütünlüğünü ve güvenliğini en sıkı kriterlerle sorgular. İlaç üretim yönetimi süreçlerinde kullanılan dijital çözümlerin, verilerin sonradan değiştirilemediğini ve her türlü kullanıcı müdahalesinin (Audit Trail) izlenebildiğini ispatlaması gerekir. Bu durum, veri bütünlüğü (Data Integrity) ilkesinin üretim sahasındaki en somut karşılığıdır.

    GMP uyumlu MES sistemleri, bu katı gereksinimleri doğrudan karşılayacak bir yazılım mimarisiyle tasarlanır. Bu sistemler, fabrikadaki validasyon süreçlerini hızlandırırken denetçilerin talep ettiği şeffaflığı anlık olarak sunabilir. Parti takibi verilerinin bu uluslararası standartlarda dijital olarak saklanması, tesisleri sadece yerel mevzuatlara değil, global denetim süreçlerine karşı da her zaman hazırlıklı ve güçlü kılar.

    Elektronik Kayıtlar ve Elektronik İmzalar

    Kağıt bazlı takip sistemlerinin yerini alan elektronik kayıtlar, hassas üretimlerde güven zincirinin korunmasını sağlayan en modern araçlardır. Elektronik imzalar sayesinde her bir üretim onayı, makine ayarı veya kalite kontrol testi, işlemi gerçekleştiren kişinin kimliği ve zaman damgasıyla sarsılmaz bir şekilde eşleşir. Bu yapı, fiziksel evrakların kaybolma, tahrif edilme veya yanlış dosyalanma riskini tamamen ortadan kaldırarak operasyonel güvenliği maksimize eder.

    Kalite kontrol otomasyonu ile tam entegre çalışan bu dijital kayıtlar, ürün kalitesinin her an geriye dönük olarak doğrulanabilmesini mümkün kılar. Bir gıda izlenebilirlik sistemi içerisinde yer alan her bir dijital imza, ürünün tarladan sofraya olan yolculuğundaki şeffaflığı perçinleyen birer kanıt niteliğindedir.

    MES ile Kalite Yönetimi ve Laboratuvar Entegrasyonu

    Gıda ve ilaç gibi kritik sektörlerde kalite yönetimi, üretimin sonunda yapılan bir kontrol aşaması değil, sürecin her anına yayılmış bir disiplindir. Modern üretim tesislerinde laboratuvar verileri ile üretim sahası arasındaki kopukluk, ciddi veri bütünlüğü riskleri doğurabilir. Bir Üretim Yürütme Sistemi (MES), bu iki birimi dijital bir köprüyle birbirine bağlayarak sahadaki üretim verileriyle laboratuvar test sonuçlarını gerçek zamanlı olarak eşleştirir.

    Bu entegrasyon sayesinde, kalite kontrol otomasyonu süreçleri çok daha dinamik bir hal alır. Operatörler, laboratuvardan onay gelmeden bir sonraki üretim aşamasına geçemez; sistem bu kurguyu otomatik olarak denetler. GMP uyumlu MES yapısı, her bir test sonucunun hangi üretim koşullarında ve hangi ham maddeyle elde edildiğini kayıt altına alarak, denetimlerde talep edilen sarsılmaz veri zincirini oluşturur.

    Parti (Batch) Takibi ve Geri Çağırma (Recall) Yönetimi

    Olası bir kalite problemi saptandığında, işletmenin en büyük gücü hızı ve şeffaflığıdır. Binlerce ürün arasından sorunlu olanları tek tek ayıklamak, manuel sistemlerle günler sürebilecekken, dijital sistemlerle saniyeler içinde tamamlanabilir. Parti takibi mekanizması, her ürün grubuna dijital bir parmak izi atayarak bu hızı sağlar.

    Hangi hatalı ham maddenin hangi paketlere girdiğini saptamak için kullanılan geri izlenebilirlik yeteneği, potansiyel bir geri çağırma operasyonunu dar bir alana indirger. Bu durum, sadece operasyonel maliyetleri azaltmakla kalmaz, aynı zamanda işletmenin marka itibarını büyük bir krizden korur.

    Ham Madde Kontrolünden Sevkiyata Uçtan Uca İzleme

    İzlenebilirlik süreci, ham maddenin fabrikaya giriş yaptığı mal kabul noktasında başlar ve nihai ürünün sevkiyatına kadar devam eder. Bir gıda izlenebilirlik sistemi veya kapsamlı bir ilaç üretim yönetimi altyapısı, ham maddelerin saklama koşullarından, üretimdeki dozaj hassasiyetlerine kadar her detayı izler.

    Uçtan uca izleme sayesinde, sadece nihai ürün değil, ara mamul ve ham madde stokları da tam kontrol altındadır. Herhangi bir sapma durumunda sistem, o ham maddenin kullanıldığı tüm ürünleri anında listeleyebilir. Bu bütüncül yaklaşım, gıda ve ilaç güvenliğini birer kağıt üzerindeki beyan olmaktan çıkarıp, her aşaması dijital olarak kanıtlanmış bir kalite standardına dönüştürür.

    Risk Yönetimi: Üretim Hatalarının Anlık Tespiti ve Karantina Süreçleri

    Hassas sektörlerde en büyük risk, hatalı bir ürünün fabrikadan çıkıp tüketiciye ulaşmasıdır. Bu riski yönetmek için üretim hattı boyunca kurulan kalite kontrol otomasyonu sensörleri ve yazılım bariyerleri, anlık sapmaları saptamakla görevlidir. Eğer bir dozaj hatası veya sıcaklık sapması yaşanırsa, sistem ilgili ürün grubunu otomatik olarak “karantina” statüsüne alır.

    Dijital karantina süreçleri, hatalı ürünlerin sevkiyat alanına fiziksel veya sistemsel olarak geçişini engeller. GMP uyumlu MES platformu üzerinde kurgulanan bu güvenlik katmanı, insan hatasından kaynaklanabilecek yanlış sevkiyat riskini sıfıra indirir. Hataların üretim anında tespit edilmesi, sadece güvenliği artırmakla kalmaz, aynı zamanda hatalı üretimin devam etmesini durdurarak ham madde israfının da önüne geçer.

    ProManage ile Kalite Standartlarını Operasyonun Parçası Haline Getirin

    Manuel süreçlerin yarattığı hata riskini ortadan kaldırarak kaliteyi sistemin doğal bir çıktısı haline getirin. ProManage ile üretim, kalite ve laboratuvar süreçlerinizi entegre ederek sürdürülebilir bir kalite yönetimi için: 

  • What is MOM in Manufacturing? Complete Guide

    In modern manufacturing facilities, every second generates thousands of data points; however, unless this data is interpreted, it does not contribute to operations. The lack of communication between different departments within a factory often leads to the formation of “data silos.” At this point, a comprehensive management architecture that brings together all functions surrounding production comes into play: MOM manufacturing (Manufacturing Operations Management). This architecture functions like the digital nervous system of the factory, enabling the integrated management of all processes such as production, quality, maintenance, and inventory. As a result, processes become transparent and are optimized end-to-end, achieving sustainable operational excellence.

    What is MOM?

    Professionals new to the manufacturing world and digitalization teams often encounter the question “What is MOM?” when they begin researching how to standardize processes. This concept is a broad discipline defined by ISA-95 standards as Level 3 manufacturing activities, encompassing all operations such as production execution, quality, maintenance, and inventory management. It does not only focus on how much output machines produce, but also tracks under which conditions, with what quality standards, and at what cost these products are manufactured. Manufacturing Operations Management strategies aim to bring the entire lifecycle of a factory under a digital discipline.

    We can define a MOM system as the management layer that acts as a bridge between automation systems at the lower level of the factory and ERP software at the upper level. Through this layer, financial data and the physical reality of the production floor are aligned in full harmony. This structure, which forms the corporate memory of businesses, ensures that knowledge becomes independent of individuals and transforms into a system-based asset.

    These systems do not merely observe production operations; they also minimize the margin of error by creating standardized workflows. When operators and managers make decisions based on the same dataset, the culture of transparency within the factory reaches its highest level. Equipped with advanced analytical capabilities, these structures have the potential to generate future predictions by learning from past data.

    In today’s world, where customer demands are constantly changing and product lifecycles are shortening, static production models are destined to fail. A MOM system introduces dynamism into production processes, making the factory resilient to sudden changes. With the implementation of these systems, paper-based tracking processes come to an end and are replaced by digital dashboards that update within seconds.

    MOM vs MES

    In the landscape of industrial digitalization, the distinction between MES and MOM is pivotal for strategic decision-making. While these terms are frequently used interchangeably, they represent different architectural scopes within the smart factory ecosystem. Manufacturing Execution Systems (MES) traditionally focus on the real-time execution of production tasks directly on the shop floor. They are designed to act as the primary interface between the physical machinery and the higher-level enterprise systems.

    Manufacturing Operations Management (MOM) serves as a broader, more comprehensive framework that encompasses MES as one of its core components. Based on the ISA-95 international standard, MOM extends its reach beyond mere execution to include quality management, maintenance coordination, and inventory tracking. It provides a holistic view of the entire manufacturing facility rather than focusing solely on the assembly line. This “umbrella” approach ensures that all supporting departments are synchronized with the actual production flow.

    The fundamental difference lies in the breadth of integration and the complexity of the data being orchestrated. An MES is primarily concerned with “how” a product is being made in terms of machine status and output. Conversely, a MOM system evaluates “how well” the entire operation is performing by correlating production data with maintenance cycles and quality benchmarks. This broader perspective allows for deeper cross-functional analysis and more robust process optimization across the organization.

    Core Modules of MOM

    The strength of a management platform is measured by the breadth of the functions it covers and how well these functions are integrated with each other. Comprehensive MOM software gives you visibility into every stage of production, identifying efficiency losses down to the smallest detail. These structures are not just a software module, but a set of tools that support the manufacturing philosophy. Each module is responsible for managing a critical dataset for the overall success of the factory.

    At the core of the MOM architecture lies the standardization of operations on the shop floor. This standardization ensures consistent output quality across all shifts and operators. The scope offered within Manufacturing Operations Management represents the digital reflection of the journey from raw material intake to product shipment. Any anomaly that occurs during this journey is instantly detected by the system, and relevant units are notified.

    Quality management

    In manufacturing, quality is not only about inspecting the final product but about controlling the entire production process. Quality management modules within a MOM system monitor the course of production using Statistical Process Control (SPC) techniques. If a parameter tends to move beyond/outside the defined tolerance limits, the system can stop production or generate alerts. In this way, intervention occurs before defective products are produced, significantly reducing scrap rates.

    The digitalization of quality processes is also highly important for traceability. It is possible to identify within seconds which raw material batch, which machine, and which parameters were used to produce a product. MOM software stores quality records digitally, facilitating audit processes and preventing data entry errors caused by human factors. This acts as a protective shield for businesses, especially in regulated industries where high standards are mandatory.

    In traditional quality management approaches, data is usually analyzed after production is completed; however, in Manufacturing Operations Management, quality is an integral and real-time part of production. Operators verify approvals at every step by following digital checklists within the system. This proactive approach directly impacts profitability by reducing customer complaints and protecting brand reputation.

    Production planning

    One of the biggest bottlenecks in production environments is static plans that cannot adapt to dynamically changing conditions. Advanced MOM systems optimize production with finite capacity planning and scheduling capabilities. In the event of an unplanned machine downtime or a delayed raw material shipment, the system can recalculate the entire plan. This flexibility minimizes downtime and ensures the most efficient use of resources.

    The planning process includes not only machines but also human resources and equipment. Data such as which personnel are more skilled in certain work orders or which mold performs best on which machine are incorporated into planning. Through Manufacturing Operations Management, differences between theoretical capacity and actual performance are analyzed, enabling more realistic production schedules. This leads to improved adherence to delivery times and increased customer satisfaction.

    Scheduling modules also optimize complex production sequences, reducing setup times. By enabling the consecutive production of similar products, they save time on cleaning or mold changes. Modern MOM software can also consider energy costs during these optimizations. The resulting plan becomes a strategic document that accounts for all factory constraints and enhances efficiency.

    Maintenance systems

    The health of machines is a fundamental requirement for production continuity. The maintenance management module supports predictive maintenance strategies by monitoring real-time data from machines, enabling intervention before failures occur. Instead of the traditional “fix it when it breaks” approach, a data-driven “prevent it before it breaks” approach is adopted. This prevents unplanned downtime and ensures uninterrupted production during peak periods.

    Synchronizing maintenance activities with production plans is one of the greatest MOM benefits. The maintenance team can identify when a machine will be idle and plan interventions accordingly. At the same time, spare parts inventory used during maintenance is tracked through the system, preventing critical shortages. This integration reduces maintenance costs while extending machine lifespans.

    Maintenance management within the MOM system automatically calculates metrics such as team performance and MTBF (Mean Time Between Failures). These insights clearly reveal which machines have reached the end of their investment lifecycle or which components are prone to recurring issues. Processes managed through comprehensive MOM software create a proactive safety layer that reduces technical risks within the factory.

    Benefits of MOM Systems

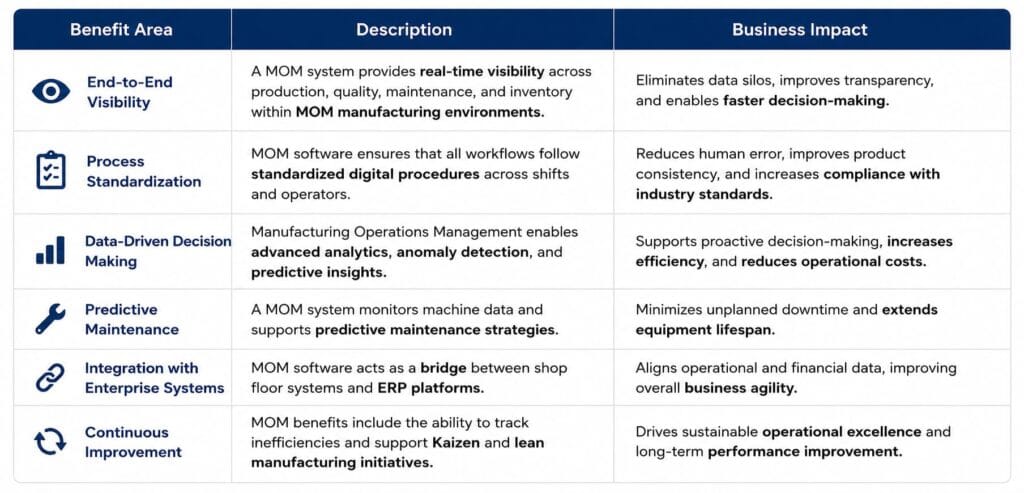
    In modern production environments, companies need more than just data—they need systems that turn data into measurable business value. A well-implemented MOM system enables this transformation by connecting all operational layers and driving continuous improvement across the factory.

    Mom Tablo

    The real value of Manufacturing Operations Management lies in its ability to create a connected, data-driven production environment where every decision contributes directly to efficiency, quality, and long-term competitiveness.

    Use Cases of MOM

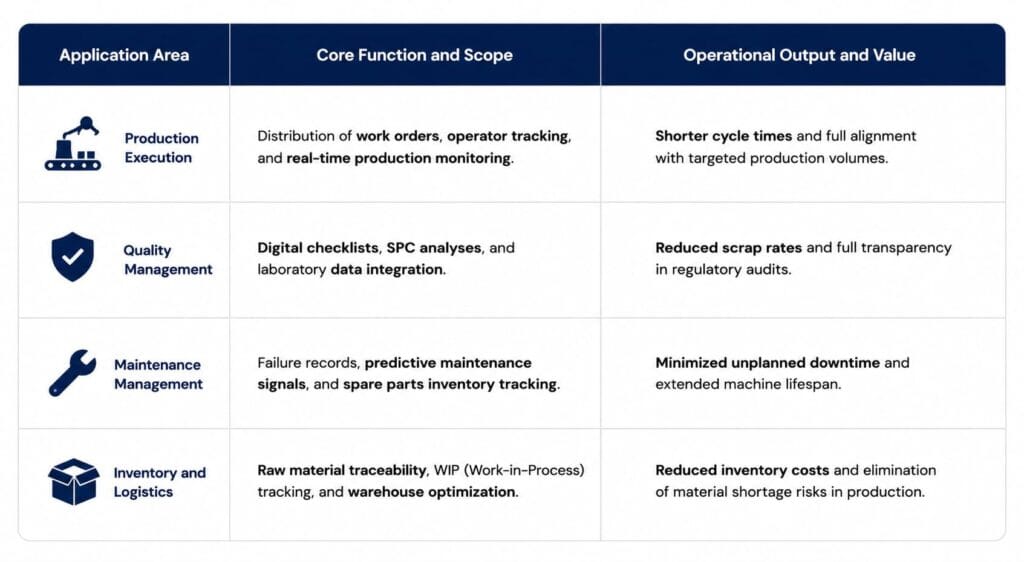
    MOM application areas are not limited to the production line alone; they cover a broad set of functions extending from quality laboratories to warehouse intake points. Each of these areas exchanges data with one another as a component of the Manufacturing Operations Management strategy. The table below summarizes the main application areas of these systems within the factory and their operational impact:

    mom tableWhen the table above is examined, it becomes clear that MOM application areas and the solutions they provide actually function like interlocking gears that complement one another. Tracking only production data in a factory means focusing solely on the visible part of the iceberg. Establishing true Manufacturing Operations Management is only possible when all of the functions listed in this table are synchronized on a digital platform. This holistic approach breaks down data silos between departments and enables the factory to operate with a shared intelligence.
    Restructure Your Production with the Power of Data

    Identify your losses in real time and optimize your operations with AI-driven recommendations. Increase production speed while reducing costs with our advanced MOM software platform. Take the next step in your digital transformation journey with a globally recognized and reliable MOM system.

  • MES Software for Small vs Large Manufacturers

    The global industrial landscape is rapidly shifting toward digitalization, making real-time visibility a necessity for both small and large manufacturers. As competition intensifies, businesses must move beyond manual tracking and adopt systems that transform raw production data into actionable insights. Choosing the right MES solution depends on operational scale, complexity, and future growth goals. Understanding these differences is key to building a scalable and efficient production environment.

    What is MES Software?

    At its core, MES software serves as the central nervous system of a manufacturing facility, bridging the gap between high-level business planning and shop floor reality. It functions as a dynamic information system that drives effective execution of manufacturing operations by tracking and documenting the transformation of raw materials into finished goods. By providing real-time data from the production line, it allows managers to optimize activities and increase overall equipment effectiveness (OEE). This layer of technology ensures that the right information is delivered to the right person at the right time.

    Modern manufacturing software has evolved from simple data logging tools into sophisticated platforms capable of complex decision support. These systems integrate directly with programmable logic controllers (PLCs) and IoT devices to capture high-frequency data without human intervention. This automated flow of information eliminates the risks associated with manual data entry, such as latency and transcription errors. Consequently, the shop floor becomes a transparent environment where every micro-stop and quality deviation is recorded for immediate analysis.

    The scope of a comprehensive system typically covers resource allocation, dispatching of production orders, and intensive data collection for performance analysis. It also plays a vital role in maintaining product genealogy and ensuring full traceability throughout the manufacturing lifecycle. By creating a digital thread of every operation, MES software enables companies to meet stringent regulatory requirements while improving internal quality standards. This foundational technology is what allows a factory to transform from a reactive environment into a proactive, self-optimizing unit.

    Furthermore, the integration capabilities of this software are what determine its long-term value within an organization. It must communicate seamlessly with Enterprise Resource Planning (ERP) systems to synchronize financial goals with physical production output. This bidirectional data flow ensures that production schedules are realistic and based on the actual capacity of the shop floor. In the era of Industry 4.0, having an integrated data ecosystem is the only way to achieve true operational excellence and sustainable growth.

    MES for Small Manufacturers

    Small manufacturers often face unique challenges, such as limited capital and a lack of dedicated IT personnel to manage complex deployments. For these organizations, agility is their greatest asset, and they require a digital solution that enhances this flexibility rather than stifling it. Implementing MES for small manufacturers focuses on rapid value realization and solving the most immediate bottlenecks, such as high scrap rates or unpredictable machine downtime. The goal is to provide a “light” yet powerful toolset that can be mastered quickly by a versatile workforce.

    In many cases, smaller production facilities rely on diverse machinery, some of which may be legacy equipment without modern communication protocols. A successful rollout of manufacturing software in this context involves using cost-effective IoT gateways and sensors to bring old machines into the digital age. This allows small-scale operators to gain the same level of visibility as their larger counterparts without replacing their entire machine park. Small manufacturers benefit immensely from this “bottom-up” approach to digitalization, where every small improvement in OEE directly impacts the bottom line.

    Cloud-based delivery models have revolutionized how small businesses access advanced technology. Software-as-a-Service (SaaS) options allow these companies to avoid heavy upfront investments in servers and database maintenance. By leveraging a subscription-based model, they can access high-end features while keeping their fixed costs low and manageable. This shift has democratized access to data, allowing smaller players to compete on quality and delivery speed in a globalized market.

    Cost considerations

    When evaluating a new system, MES pricing is often the primary concern for smaller enterprises with tight budgets. The total cost of ownership (TCO) includes not only the initial license or subscription fee but also the costs associated with hardware integration and staff training. Small manufacturers must look for solutions that offer a modular approach, allowing them to pay only for the features they currently need. This “pay-as-you-grow” strategy prevents the financial strain of over-investing in unnecessary functionality during the early stages of digital maturity.

    Calculating the return on investment (ROI) is crucial for justifying the expenditure to stakeholders in a small business setting. Savings are typically found in reduced labor costs for data collection, lower material waste, and improved machine utilization rates. If the MES pricing model is aligned with the scale of the operation, the system can often pay for itself within the first year of deployment. Understanding the hidden costs, such as the time spent by internal teams on implementation, is also vital for an accurate financial projection.

    Indirect costs, such as system maintenance and potential downtime during the transition, should also be factored into the budget. Small businesses should prioritize vendors that offer comprehensive support and easy-to-use interfaces to minimize the need for external consultants. By choosing a solution with a transparent MES pricing structure, manufacturers can avoid “vendor lock-in” and maintain control over their long-term digital strategy. Budgeting for continuous improvement and software updates ensures that the system remains an asset as the business scales.

    MES for Large Enterprises

    Large-scale industrial organizations operate in an environment characterized by extreme complexity, multi-site coordination, and vast amounts of data. For these entities, enterprise MES solutions are designed to standardize operations across different geographic locations and diverse product lines. The objective is to create a unified global standard for production reporting, quality control, and maintenance management. This standardization allows senior leadership to compare the performance of different plants on an “apples-to-apples” basis, driving internal benchmarking and healthy competition.

    The architecture of enterprise MES solutions must be robust enough to handle millions of transactions per day from thousands of connected devices. These systems often feature edge computing capabilities to process data locally before sending summarized insights to the central hub. This prevents network congestion and ensures that time-critical shop floor operations are not delayed by latency. Large enterprises require this high-performance infrastructure to maintain their production momentum and satisfy the demands of global supply chains.

    Strategic alignment with corporate IT policies is another critical factor for large manufacturers. The chosen manufacturing software must adhere to strict cybersecurity standards and data privacy regulations, especially when operating in multiple jurisdictions. Integration with existing corporate ecosystems, such as PLM, SCM, and global ERP instances, is mandatory to ensure data consistency. For large enterprises, the system is not just a shop floor tool; it is a critical piece of the global business intelligence strategy.

    Scalability

    Scalability is a non-negotiable requirement for any enterprise MES solutions deployed in a multinational context. The system must be able to support a growing number of users, machines, and sites without a degradation in performance. As a company expands through acquisitions or new factory builds, the software should allow for rapid replication of existing production models. This “template-based” deployment strategy significantly reduces the time and cost associated with bringing new facilities online.

    From a technical perspective, scalability also involves the ability to manage increasing data volumes and variety. As more sensors are added to the production environment, the MES software must be capable of ingesting and analyzing this “big data” in real-time. Advanced analytics and machine learning modules can then be layered on top of the scalable architecture to provide predictive insights. Large enterprises need this future-proof foundation to stay at the forefront of the Industry 4.0 revolution.

    Vertical and horizontal scalability must both be considered during the selection process. Vertical scalability ensures that a single site can handle more complex operations, while horizontal scalability allows the system to bridge multiple sites into a single cohesive network. A truly scalable manufacturing software platform adapts to the organizational structure, supporting centralized management while allowing for local operational nuances. This balance is key to maintaining agility within a massive corporate framework.

    Implementation complexity

    The sheer scale of a global rollout introduces a high level of implementation complexity that small manufacturers rarely encounter. Large enterprises must navigate diverse cultural backgrounds, varying technical skill levels, and established legacy processes at each site. Successful deployment of enterprise MES solutions requires a dedicated project management office and a clear change management strategy. Without a focus on the “human element,” even the most advanced technical solution can fail to gain traction on the shop floor.

    Technical integration with existing heterogeneous systems adds another layer of difficulty to the process. Many large factories have a mix of bespoke legacy software and modern third-party tools that must all be harmonized. Creating a unified data layer requires meticulous planning and a deep understanding of industrial communication protocols. This complexity is why large-scale manufacturing software projects often take months or even years to fully realize their global potential.

    Despite these challenges, the benefits of successfully navigating the implementation phase are immense. Centralized control over production standards leads to significantly higher brand consistency and lower global operational risks. Large manufacturers that invest in overcoming these complexities gain a “single version of the truth” that empowers data-driven decision-making at every level of the hierarchy. The complexity is the price of entry for achieving world-class manufacturing efficiency and global market dominance.

    Key Differences in Usage

    The way different manufacturers utilize MES software varies significantly based on their strategic priorities. Small manufacturers typically use the system as a tactical tool to gain visibility into daily production hurdles and to prove quality to their customers. Their focus is often on high-impact, low-complexity modules like downtime tracking and basic OEE reporting. In contrast, large manufacturers use the system as a strategic platform to optimize entire value chains and manage global risk.

    Data granularity is another area where usage patterns diverge between small and large players. A small shop might only need to track output per shift or per machine to maintain their margins. However, an enterprise-level user of manufacturing software might track every single component via serial number through a multi-stage global assembly process. This high-resolution data is used for advanced root cause analysis and to manage complex warranty and recall scenarios. The depth of the data captured is directly proportional to the complexity of the product and the regulatory environment.

    Customization requirements also differ, with smaller companies preferring “out-of-the-box” functionality to keep MES pricing low. Large organizations, however, often require highly customized workflows to match their unique, proprietary manufacturing processes. These enterprises have the resources to build custom modules and integrate advanced AI algorithms into their digital ecosystem. While the core technology remains similar, the application of that technology is tailored to the specific operational scale and strategic goals of the business.

    Choosing the Right MES Solution

    Selecting the most suitable manufacturing software requires a thorough assessment of both current pain points and long-term business objectives. Decision-makers should begin by defining their “must-have” features versus “nice-to-have” enhancements to avoid unnecessary costs. It is essential to involve stakeholders from production, IT, and quality departments early in the evaluation process to ensure cross-functional buy-in. A solution that works for the IT team but is rejected by shop floor operators will never deliver its promised value.

    Vendors should be evaluated based on their industry-specific experience and their track record with companies of a similar scale. For those looking for MES for small manufacturers, the focus should be on ease of use, fast deployment, and transparent subscription costs. Larger organizations should prioritize vendors capable of supporting global rollouts and offering deep integration with major ERP platforms. Testing the software through a pilot program or a “Proof of Concept” (PoC) on a single production line is a highly recommended way to verify performance before a full-scale commitment.

    Consider the vendor’s roadmap and their commitment to emerging technologies like AI, AR, and advanced robotics. The right MES software is an investment in the future of the factory, and it should be capable of evolving as new industrial trends emerge. Flexibility, scalability, and a strong support network are the hallmarks of a technology partner that will help your business thrive in the digital age. By making an informed choice today, you lay the foundation for a more efficient, transparent, and profitable manufacturing future.

    Maximize OEE and Production Speed with ProManage!

    Are you ready to unlock the full potential of your manufacturing operations, regardless of your company’s size? Whether you are looking for an affordable entry point or a robust enterprise MES solution, ProManage provides the visibility and intelligence needed to double your production speed and maximize OEE. Join the ranks of smart factories worldwide that trust our Gartner-recognized expertise to lead their digital transformation journey. Schedule a demo and see how we can tailor our technology to your unique manufacturing needs!

  • What is MES (Manufacturing Execution System)?

    The manufacturing world has entered a radical transformation process with digital transformation and Industry 4.0. In this new era, businesses need to manage their shop floor operations in a more transparent, traceable, and data-driven way. Manufacturing Execution Systems (MES), with their structure that monitors, controls, and optimizes all production processes in real time, provide a powerful solution to this need. In this article, we will elaborate on this structure—considered the central nervous system of production—its functioning, and the revolutionary value it brings to industry.

    Definition of MES

    When it comes to the digitalization of production processes, the first question that comes to mind is “What is MES?” The Manufacturing Execution System is an integrated information system that manages, monitors, and reports all production operations in real time, from the entry of raw materials into the factory to the shipment of finished products. In other words, MES establishes the data bridge between physical production activities on the shop floor and upper-level management systems (ERP).

    An MES software solution does not only collect data; it also interprets this data to provide transparent visibility into what is happening on the production floor. According to ISA-95 standards, business management systems such as Enterprise Resource Planning (ERP) are positioned at Level 4, while shop floor control systems operate at Levels 1 and 2. MES is positioned at Level 3 between these two worlds, ensuring operational excellence. Therefore, a Manufacturing Execution System functions as the digital brain of a factory, monitoring its real-time pulse and enabling strategic decision-making.

    Key Functions of MES

    One of the most critical questions manufacturers ask when investing is: “What does MES do?” The main goal of these systems is to enhance operational performance by bringing all inefficiencies in production processes into clear view. As a production tracking system, the key objectives MES focuses on can be summarized as follows:

    1. Optimizing Production Output: Increasing the amount of high-quality products produced per unit time by ensuring the most efficient use of resources.
    2. Reducing Losses: Identifying unplanned downtimes, speed losses, and quality defects in real time and eliminating their root causes.
    3. Ensuring Transparency: Providing managers with data-driven decision-making capabilities by reporting everything happening across the factory in real time.
    4. Reducing Costs: Increasing profitability by minimizing scrap rates, optimizing energy consumption, and lowering inventory costs.

    How MES Works

    Although it may seem complex, a Manufacturing Execution System operates with a highly systematic data cycle. The process begins with collecting data from machines and equipment on the shop floor, continues with analyzing this data, and ultimately returns as an action plan for operators or managers.

    Real-Time Data Tracking

    For a modern production tracking system, the most critical capability is capturing data instantly. Thanks to IoT devices and smart sensors, machine statuses, rotation speeds, cycle times, and energy consumption are captured within seconds. When addressing the question “What is MES?”, this emphasis on real-time capability is crucial, because learning about a failure that occurred 10 minutes ago can lead to delays that are difficult to compensate for in the production line. With real-time data tracking, bottlenecks can be addressed before they occur.

    Production Line Integration

    MES is not just a passive observer that collects data from machines. An active Manufacturing Execution System establishes bidirectional integration with the production line. For example, if a product fails during quality control, MES can immediately stop the next process or send commands to the line’s routing system (sorter) to separate the defective product. Fully integrated with operator panels (HMI), digital work instructions, and ANDON displays on the shop floor, this structure ensures that every cell of the factory operates in alignment with a unified digital plan.

    Components of MES System

    MES is an ecosystem consisting of hardware, software, and a database. The core building blocks of this system include data collection terminals, IoT gateway devices, quality management modules, maintenance management systems, detailed scheduling tools, and advanced reporting interfaces. The harmony of these components directly determines the performance of the MES software.

    Relationship Between ERP and MES

    One of the frequently asked questions in the business world is: “We already have ERP—do we need an additional investment in MES software?” The answer is a clear yes. While ERP systems focus on the financial and logistical aspects of the business (what to produce, who to sell to), the Manufacturing Execution System focuses on how and when production happens. While ERP plans the “breathing” of the factory, MES manages its “heartbeat.” Thanks to the integration between the two, top management can instantly update logistics and financial plans based on real-time production data.

    Benefits of MES

    For a facility, adopting a production tracking system is not just a technological transformation—it is a financial leap. Implementing MES software is one of the most strategic steps to control chaos, reduce costs, and keep up with the speed of the digital age. Here are the key MES benefits:

    • OEE Increase and Capacity Gains: By identifying hidden downtimes, facility capacity can be increased by 15–30% without additional investment.
    • Cost Savings: Profit margins improve by minimizing scrap, waste, and rework costs.
      Paperless Production: A fast, environmentally friendly digital work environment is established by eliminating the risk of manual data entry errors.
    • Faster Time-to-Market: Delivery times are shortened by eliminating bottlenecks in production processes.
    • Sustainability: Carbon footprint is reduced through energy monitoring and resource optimization.

    Industries Where MES is Used

    Today, the Manufacturing Execution System has become a strategic necessity in every area where production exists—from food to furniture, from pharmaceuticals to textiles. Below are the key industries where MES software is most widely used and where digital transformation delivers tangible results:

    • Automotive and Tier Suppliers: In the automotive world, every second counts. Thousands of components must come together under Just-in-Time (JIT) and Just-in-Sequence (JIS) principles. Here, the answer to “What is MES?” is flawless assembly and perfect traceability. MES records torque values, component lot numbers, and assembly details for each vehicle based on chassis numbers, preventing quality issues before they occur and reducing recall costs.
    • Food and Beverage: The primary focus in this sector is sustainability, hygiene, and “farm-to-fork” traceability. A production tracking system manages all recipe processes from raw material intake to final product. MES plays a vital role in expiration date tracking, allergen management, and reducing waste. In case of an issue, the system can instantly trace affected batches and protect brand reputation.
    • Pharmaceuticals and Biotechnology: Digitalization is not optional but mandatory in this sector. Compliance with strict standards such as FDA and GMP requires a paperless Manufacturing Execution System. Electronic Batch Records (EBR), sterilization tracking, and contamination risk management are only possible with advanced MES software.
    • Plastic Injection and Packaging: In this field, where cycle times are measured in milliseconds, machine efficiency defines profitability. MES maximizes OEE by monitoring mold change times (SMED), energy consumption, and quality parameters. Even the smallest performance drops are instantly detected and reported.
    • Metal Processing and Machinery Manufacturing: In CNC operations and complex machining processes, material usage and tool life tracking are critical. A production tracking system reduces material waste while ensuring accurate capacity planning. It also provides transparency into operator performance and downtime causes.
    • Electrical and Electronics: In industries where many small components come together on fast assembly lines, testing processes and labor efficiency are crucial. MES tracks products based on serial numbers and records test results, eliminating bottlenecks and increasing assembly speed.
    • Chemicals and Cosmetics: In batch production environments, precise recipe management and raw material dosing are essential. A Manufacturing Execution System ensures consistent quality by controlling every stage from tank levels to mixing times.
    • Textile and Apparel: Measuring efficiency in labor-intensive processes such as weaving, dyeing, and sewing is challenging. MES digitalizes machine downtime and operator performance, enabling cost control and offering specialized solutions like fabric defect mapping.
    • Construction, Furniture, and Building Materials: Flexibility is key in industries with increasing customized production. MES distributes custom job orders from ERP to the shop floor without errors, optimizing material cutting and assembly processes while shortening delivery times.
    • Defense and Aerospace: In sectors where error tolerance is zero and traceability standards (such as AS9100) are extremely high, MES maintains a complete genealogy of every component, ensuring audit readiness at all times.
    • FMCG (Fast-Moving Consumer Goods): In high-speed filling and packaging lines, unplanned downtime results in massive product losses. MES software integrates with sensors to detect performance drops instantly and supports the goal of zero downtime.

    Transform Your Factory with Real-Time Intelligence

    Would you like to eliminate inefficiencies in your facility, turn your losses into profit with real-time visibility, and stay competitive in the global arena? Recognized by Gartner as one of the world’s top 20 MES solutions and powered by artificial intelligence, ProManage makes all processes in your factory transparent and provides an automatically improving operational structure.

    Take the first step today to go beyond managing your production facility and experience the tangible results of digital transformation in your own factory.

  • MES vs MOM: What’s the Real Difference?

    In today’s competitive landscape, companies must transform real-time shop floor data into strategic insight to stay ahead. At this point, MES vs MOM becomes a critical discussion, as both concepts represent different stages in the digitalization journey of manufacturing. The key question is whether a business should focus on improving speed on the production line or optimize the entire factory operation. This decision defines the difference between MES and MOM.

    Overview of MES and MOM

    A Manufacturing Execution System (MES) is designed to monitor, control, and optimize production processes in real time—from raw material input to finished goods output. It processes data collected from machines, operators, and sensors, providing instant visibility into production status. MES ensures that production plans are accurately executed on the shop floor and that operators follow standardized workflows.

    Manufacturing Operations Management (MOM), on the other hand, goes beyond execution and covers all operational processes across the factory. It integrates production with quality management, maintenance operations, inventory tracking, and even R&D processes. For many professionals entering the field, the question “What is MOM?” naturally arises. The answer lies in its ability to unify all supporting processes of manufacturing under a single digital framework.

    MOM is often defined within the scope of ISA-95 standards as a methodology covering all Level 3 operations. It not only evaluates how production is performed but also analyzes how supporting processes influence production outcomes. By synchronizing departments, MOM aims to improve overall equipment effectiveness (OEE) and drive enterprise-wide efficiency.
    While MES systems typically operate with a vertical focus on production, MOM provides horizontal integration across departments. MES tracks machine performance and downtime in real time, whereas MOM connects these events with maintenance schedules and spare parts availability. Businesses must manage this transition based on their level of digital maturity.

    Key Differences Between MES and MOM

    Understanding MES vs MOM requires analyzing their focus areas and scope. The difference between MES and MOM is not only technical but also conceptual. MES concentrates on how production is executed at a granular level, while MOM provides a broader view of how operations are managed across the organization.

    From a process management perspective, MES is essential for real-time intervention and operational discipline. MOM enhances this discipline by integrating additional layers such as quality control, inventory tracking, and predictive maintenance. The commonly discussed MES vs MOM comparison ultimately reflects a balance between specialization and expansion—one system speaks the language of machines, while the other represents the language of the entire factory.

    Operational vs strategic systems

    MES delivers the tactical and operational data required to meet shift-based production targets. It identifies why a machine stops or when an operator deviates from standard time, enabling supervisors to take immediate corrective actions. In this sense, MES functions as the real-time control system of the production floor.

    MOM, however, operates at a more strategic level. It uses collected data not only to resolve immediate issues but also to improve overall workflows. From maintenance team performance to supply chain impact on production speed, MOM provides a comprehensive perspective. This enables senior management to make informed long-term investment and capacity planning decisions.

    At the strategic level, the integration and interpretation of data become critical. Here, the difference between MES and MOM becomes clear: MES generates data, while MOM combines it with inputs from other departments to create meaningful insights. Optimizing profitability requires improving not just production but all surrounding operations—something only achievable through a strategic MOM approach.

    Data scope differences

    MES systems typically focus on production orders, machine performance, downtime, and scrap rates. While valuable, this data offers a limited view of the overall health of the factory and often remains isolated within the production department.

    MOM systems, in contrast, provide a much broader data scope. They integrate inputs from quality labs, warehouse systems, and maintenance records. A well-structured MOM environment analyzes how machine parameters affect product quality and builds a learning ecosystem that reduces errors over time.

    In terms of data depth, MES vs MOM also differs in how data is utilized. MES primarily uses data for visualization and reporting, while MOM processes it through advanced algorithms to generate optimization recommendations. In MES, data is an outcome; in MOM, it becomes the driving force of continuous improvement (Kaizen). This makes comprehensive data integration essential in modern manufacturing systems comparison.

    Functional Comparison

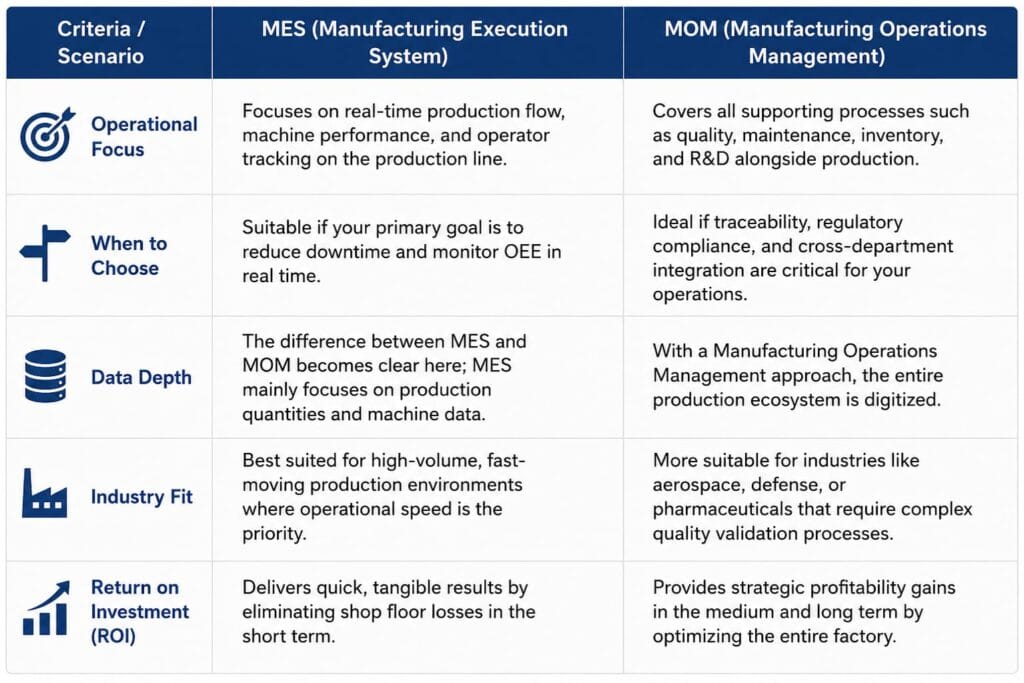
    When selecting between these systems, companies must evaluate functional capabilities, as they directly impact return on investment (ROI). A typical MOM vs MES comparison shows that MOM encompasses MES functionalities, but not every organization requires such extensive coverage.

    MES focuses on production-specific functions such as work order management, scheduling, and resource allocation. These features standardize workflows and reduce operational complexity on the shop floor.

    MOM extends these capabilities by adding document management, workforce competency tracking, and advanced performance analytics. This transforms MOM from a production tool into a comprehensive operations management platform.

    The difference in functional depth also affects system flexibility. MES is often tailored to specific production types, while MOM’s modular structure allows it to adapt and scale according to changing business needs. Any manufacturing systems comparison highlights that functional alignment with digital maturity is key to success.

    Integration capabilities

    Integration capability is one of the most critical factors in digital transformation success. MES systems typically integrate with ERP systems, receiving production orders and reporting output. While this creates a basic link between production and finance, it can leave operational gaps.

    MOM systems integrate with a wider ecosystem, including PLM, LIMS, and WMS. This enables real-time updates across the entire value chain—for example, reflecting product design changes instantly on the production floor. MOM acts as a bridge between all data sources, creating a single source of truth.

    As integration increases, predictive capabilities also improve. A MOM system can anticipate how supply chain delays will impact production schedules. This is where MES vs MOM becomes especially relevant—MES manages current operations, while MOM anticipates future disruptions. Such integration enhances agility and adaptability in modern factories.

    Which One Should You Choose?

    MES and Mom

    This manufacturing systems comparison serves as a guide to understanding where your organization stands in its digital transformation journey. Choosing the right system is not only about addressing current needs but also about supporting your future scalability goals. The right solution is the one that clearly reveals production bottlenecks and supports decision-making with data-driven insights.

    If micro-level control and shop floor discipline are your priorities, investing in MES is a logical first step. However, if your goal is to transform your factory into a fully synchronized, intelligent organization where all departments operate in harmony, then adopting a MOM platform is the more strategic choice.

    Start Transforming Your Manufacturing Operations

    Turning production data into strategic value is no longer optional—it is essential. ProManage combines the capabilities of MES and MOM into a single AI-powered platform, helping your business evolve into a smart factory.

    With IoT-enabled infrastructure, you can detect losses instantly and automate continuous improvement processes using Agentic AI. Take action today to define your digital transformation roadmap and meet the standards of the future.

  • What is a Smart Factory?

    The world of manufacturing is undergoing one of the fastest and most radical transformations in history. Traditional production methods are giving way to data-driven, self-optimizing systems that can predict errors in advance. At the heart of this new era lies the question: “What is a Smart Factory?” which determines the competitiveness of manufacturers. Let’s examine this concept, which is not just a technology trend but a way of doing business, in all its dimensions.

    Smart Factory Definition

    A Smart Factory is a manufacturing facility where machines, systems, and objects constantly communicate with each other and with humans over a network, and where production processes are simulated and managed in real-time within a digital world. This structure is built upon Cyber-Physical Systems (CPS). In other words, every physical movement in the factory has a counterpart in the digital world. While data in traditional factories is tracked through manual methods or limited reports after production is completed; in a digital factory, data starts flowing from the field the very second production occurs.

    The most important component of this definition is connectivity. In smart factories, machines do not just operate; they also report to the system how much energy they consume, how much scrap they produce, and when they might malfunction. Global-scale MES (Manufacturing Execution Systems) like ProManage act as a “brain” managing this massive data flow, transforming raw data into strategic business insights. Therefore, it is possible to define a Smart Factory as “an integrated technology platform where data turns into products, and products turn into value.”

    In a traditional factory, when a machine stops, the operator’s declaration or past reports are checked to understand the reason. In a Smart Factory, however, the system detects the cause of the downtime (mechanical failure, material shortage, operator error, etc.) within the microsecond it occurs. This closes the era of “forecast-based management” and opens the era of “data-driven management.”

    The Relationship Between Industry 4.0 and the Smart Factory

    Industry 4.0 symbolizes the fourth revolution, representing the pinnacle of digitalization in industrial history. Smart factories are the heart and the greatest output of this revolution. The Industry 4.0 vision aims to integrate the Internet of Things (IoT), cloud computing, and artificial intelligence technologies into the production field. A Smart Factory is where these technologies come together and transform into a tangible production model.

    The core philosophy of Industry 4.0, “Mass Customization,” can only be realized through a smart facility infrastructure. In traditional facilities, production lines are rigid and cumbersome; switching from one product type to another takes hours, sometimes days. However, smart factories adapt to market demands and customer expectations within minutes, thanks to the flexibility offered by Industry 4.0. This relationship allows the factory to stop being just a place that produces and instead gain an agile structure integrated with the entire supply chain and focused on the customer. The success of the smart manufacturing model depends on how harmoniously field flexibility is managed with digital systems. Every facility that achieves this harmony transforms into an example of a digital factory that stands out in competition.

    Within the scope of Industry 4.0, smart factories work in integration not only internally but also with their suppliers and customers. A delay at a raw material supplier is instantly perceived by the Smart Factory’s production planning algorithm, and the production schedule is autonomously revised accordingly. This is a holistic digital ecosystem that minimizes the margin of error.

    Technologies Behind Smart Factories

    The intelligence of a factory is determined by the synergy between its hardware and software. These technologies act as the eyes, ears, and brain of the operation.

    AI in manufacturing

    AI in manufacturing serves as the analytical brain of the facility. While humans can monitor a few screens, AI can analyze millions of data points per second. It goes beyond telling you what happened; it explains why it happened and predicts what will happen next. Advanced AI algorithms can optimize production schedules, suggest the most efficient energy consumption routes, and identify patterns that lead to quality defects before they even occur.

    IoT integration

    The Internet of Things (IoT) is the nervous system of the Smart Factory. IoT integration involves embedding sensors into every piece of equipment—including legacy machinery. This allows conventional, non-connected machines to be transformed into intelligent assets that broadcast their status, temperature, and performance. This constant stream of data is what fuels the central management systems (MES), providing a 100% accurate view of the shop floor at any given microsecond.

    Benefits of Smart Manufacturing

    Adopting a smart manufacturing model is no longer a luxury; it is a requirement for staying competitive. The benefits are measurable and immediate:

    • Increased OEE: By eliminating the “hidden” causes of downtime, factories see a massive boost in Overall Equipment Effectiveness.
    • Predictive Maintenance: Instead of waiting for a machine to break (reactive) or changing parts too early (preventative), the system tells you exactly when maintenance is needed (predictive).
    • Reduced Waste: Real-time quality monitoring ensures that if a process goes out of spec, the system catches it immediately, saving raw materials and energy.
    • Data-Driven Decisions: Management no longer relies on “gut feelings” or potentially biased operator reports. Decisions are based on 100% objective, real-time data.

    Automation systems

    In a Smart Factory, automation goes beyond simple repetitive tasks. Modern automation systems feature Machine-to-Machine (M2M) communication. For instance, if a production line is running low on components, the system automatically signals Autonomous Mobile Robots (AMRs) or AGVs to fetch supplies from the warehouse without human intervention. This creates a seamless flow that maximizes throughput and minimizes human error.

    Real-world Examples

    The impact of shifting to a digital factory model is backed by data. Statistics show that facilities implementing advanced MES solutions, such as ProManage (recognized by Gartner as one of the top 20 MES solutions globally), see dramatic improvements.

    For example, many enterprises have reported moving their OEE rates from a stagnant 58% to over 70%, while simultaneously increasing total production capacity by up to 35%. These aren’t just incremental gains; they are transformative shifts that allow companies to lead their respective industries.

    Ready to Lead the Future?

    Digital transformation is a journey of continuous improvement (Kaizen). The question is not whether the industry will change, but whether your facility will be a leader or a follower in the era of Industry 4.0.

    By transforming raw data into an automated action plan, you can minimize costs and maximize your profit margins. Start your journey toward a more transparent, faster, and more profitable production facility today.

  • Üretim Takip Sistemi Nedir? Nasıl Çalışır?

    Bir işletmenin rekabet gücü, sahadan gelen ham veriyi ne kadar hızlı işleyebildiğine ve bu veriyi nasıl bir aksiyona dönüştürebildiğine bağlıdır. Tam bu noktada Üretim Takip Sistemi, sahadaki tüm süreçleri anlık olarak izleyen, veriyi anlamlandıran ve karar mekanizmalarına doğrudan katkı sağlayan dijital bir altyapı olarak devreye girer. Dijitalleşme yolculuğunda ilk adım olan sahadan veri toplama süreci, tüm yönetim mekanizmalarının temel taşını oluşturur. Peki bu sistemler sahada tam olarak nasıl çalışır ve işletmelere ne tür avantajlar sağlar?

    Üretim Takip Sistemi Tanımı

    Üretim Takip Sistemi, bir fabrikanın üretim süreçlerini başlangıçtan bitişe kadar izleyen, kaydeden ve raporlayan bütünleşik bir yazılım ve donanım mimarisidir. Bu sistemler, üretim emirlerinin sahadaki ilerleyişini, makine çalışma sürelerini ve kalite kontrol çıktılarını tek bir merkezde toplar. Geleneksel kağıt formların veya Excel tablolarının yerini alan bu yapılar, bilginin güncelliğini ve doğruluğunu garanti altına alır. Üretim Takip Sistemi sayesinde, üretim sahasındaki her bir anomali anında fark edilerek müdahale edilebilir bir hale gelir..

    Temel amacı, üretim döngüsünü tamamen şeffaf hale getirerek israfı ortadan kaldırmaktır. Bir işletmede bu sistem kurulduğunda, departmanlar arasındaki iletişim kopuklukları sona erer ve herkes tek bir doğruluk kaynağına bakarak hareket eder. Planlama, üretim ve bakım birimleri aynı veri seti üzerinde birleşerek fabrikanın ortak hedeflerine odaklanır. Kapsamlı bir Üretim Takip Sistemi, işletmenin kurumsal hafızasını oluşturarak geçmiş tecrübelerin dijital ortamda saklanmasını ve analiz edilmesini sağlar.

    Üretim Takip Sistemleri Nasıl Çalışır?

    İlk katman, verinin doğduğu yer olan makineler ve ekipmanlardır; buradan alınan sinyaller dijital dönüştürücüler aracılığıyla ana sunucuya aktarılır. Yazılım katmanında işlenen bu veriler, kullanıcı dostu arayüzler ve dashboardlar aracılığıyla yöneticilere sunulur. Başarılı bir Üretim İzleme Sistemi, verinin üretim sahasından bulut veya yerel sunucuya kadar olan yolculuğunu hatasız ve kesintisiz şekilde yönetmelidir.

    Sistemin çalışma prensibi, “tetikleyiciler” ve “olaylar” üzerine kuruludur. Örneğin bir makinenin durması, sistem için bir olaydır ve bu olayın nedeninin (arıza, hammadde yokluğu, mola vb.) operatör tarafından girilmesi veya sistem tarafından algılanması gerekir. Bu etkileşim, sahadaki gerçek hayatın dijital bir ikizini oluşturur. Üretim Takip Sistemi çalışırken sadece sonuçları değil, süreci de kayıt altına aldığı için verimlilik kayıplarının hangi aşamada yoğunlaştığını net bir şekilde ortaya koyar.

    IoT ve sensör kullanımı

    Sistemlerin sahadan veri toplama yeteneği, kullanılan IoT donanımları ve akıllı sensörlerin kalitesiyle doğrudan ilişkilidir. Modern makinelerden PLC (Programlanabilir Mantık Denetleyici) protokolleri üzerinden veri alınırken, eski nesil makinelerde akıllı sensörler kullanılarak dijital sinyaller toplanır. Bu sensörler, makinenin enerji tüketiminden titreşimine, çevrim süresinden sıcaklığına kadar pek çok parametreyi ölçebilir. Üretim Takip Sistemi katmanında bu fiziksel veriler, üretim adetlerine ve performans metriklerine dönüştürülür.

    IoT teknolojisi, makinelerin birbirleriyle ve merkezi sistemle kablosuz veya kablolu ağlar üzerinden konuşmasına olanak tanır. Bu haberleşme sayesinde, bir üretim hattındaki hız düşüşü otomatik olarak algılanır ve operatör müdahalesine gerek kalmadan sistem uyarısı oluşturulur. Üretim İzleme Sistemi içerisindeki bu otonom veri akışı, insan hatasından kaynaklanan yanlış veri girişlerini azaltır. Sensörlerden gelen kesintisiz veri akışı, fabrikanın anlık durumunu gösteren dijital bir nabız gibi çalışır.

    Donanım ve yazılımın bu entegre çalışması, sistemin güvenilirliğini belirleyen en önemli faktördür. Sensörlerden gelen ham verinin filtrelenmesi ve anlamlı birer iş bilgisine dönüştürülmesi süreci, Üretim Kontrol Yazılımı içerisindeki gelişmiş algoritmalar tarafından gerçekleştirilir. Bu teknolojik katman, sahadaki gürültüyü temizleyerek yöneticilerin sadece odaklanması gereken kritik olayları görmesini sağlar. IoT destekli bu altyapı, fabrikaları sadece izlenen değil, aynı zamanda yönetilen birer merkeze dönüştürür.

    Üretim Sürecinde Veri Toplama

    Doğru karar alabilmenin tek yolu, doğru ve zamanında toplanmış veriye sahip olmaktır. Üretim sürecinde veri toplama, manuel girişlerin minimuma indirildiği ve otomasyonun maksimize edildiği bir yapıya sahip olmalıdır. Operatörlerin sadece kendi kontrollerindeki nedenleri (mola, arıza başlangıcı vb.) girdiği, makine hızlarının ve üretim adetlerinin ise doğrudan ekipmanlardan çekildiği bir kurgu en sağlıklı olanıdır. Bu sayede toplanan verilerin tarafsızlığı ve doğruluğu korunmuş olur, bu da üretim verimliliği analizlerinin güvenilirliğini artırır.

    Veri toplama süreci sadece adetlerle sınırlı kalmamalı; kalite verilerini, enerji tüketimini ve duruş nedenlerini de içermelidir. Kapsamlı bir Üretim Yönetim Sistemi, bu farklı veri türlerini birbiriyle ilişkilendirerek daha derin analizler yapılmasına olanak tanır. Örneğin, düşük hızda çalışmanın kalite üzerindeki etkisi veya farklı vardiyalardaki performans değişimleri bu veriler sayesinde gün yüzüne çıkar. Verinin bu denli detaylı toplanması, fabrikadaki gizli kayıpların tespit edilmesi için hayati önem taşır.

    Gerçek zamanlı raporlama

    Veri toplamanın asıl değeri, bu verinin gerçek zamanlı olarak raporlanabilmesiyle ortaya çıkar. Üretim bittikten saatler sonra alınan raporlar, sadece geçmişin bir özetidir ve müdahale şansı vermez. Oysa Üretim İzleme Sistemi üzerinden anlık olarak izlenen dashboardlar, bir sorun oluştuğu anda yöneticiyi uyararak aksiyon alınmasını sağlar. Gerçek zamanlılık, üretim sahasındaki çevikliği artıran ve plansız duruş maliyetlerini düşüren en kritik yetkinliktir.

    Mobil cihazlar veya fabrika içine yerleştirilen büyük ekranlar üzerinden takip edilen veriler, tüm ekibin hedeflere odaklanmasını sağlar. Üretim Takip Sistemi tarafından sunulan anlık OEE (Toplam Ekipman Etkinliği) göstergeleri, o vardiyanın ne kadar başarılı geçtiğini saniye saniye gösterir. Bu şeffaflık, operatörler arasında tatlı bir rekabet yaratırken, yöneticilerin de sadece sorunlu olan noktalara odaklanarak zamanlarını verimli kullanmalarına yardımcı olur. Gerçek zamanlı raporlama, fabrikanın reaksiyon hızını maksimize eder.

    Raporlama katmanında sunulan veriler, sadece mevcut durumu değil, geçmişle kıyaslamalı trendleri de içermelidir. Üretim Kontrol Yazılımı, toplanan binlerce veriyi saniyeler içinde analiz ederek en çok duruşa neden olan ilk 5 sebebi (Pareto Analizi) otomatik olarak raporlayabilir. Bu tür otomatik analizler, mühendislerin manuel rapor hazırlama yükünü üzerinden alarak onların iyileştirme projelerine odaklanmasını sağlar. Bunun sonucunda, gerçek zamanlı veri akışı fabrikanın yönetim kültürünü varsayımlardan verilere doğru dönüştürür.

    Üretim Takip Sisteminin Faydaları

    Bir işletmede bu sistemlerin kullanılmaya başlanmasıyla birlikte, operasyonel süreçlerde gözle görülür bir iyileşme başlar. İlk ve en belirgin fayda, üretim süreçlerindeki görünmez kayıpların görünür hale gelmesidir. Kayıpların nedenlerini bilen bir yönetim, bu nedenleri ortadan kaldırmak için doğru stratejiler geliştirebilir. Doğrudan üretim verimliliği üzerine odaklanan bu iyileştirmeler, genellikle yatırımın geri dönüşünü (ROI) çok kısa bir sürede sağlar.

    Ayrıca sistemin sağladığı disiplin sayesinde üretimdeki standartlaşma artar. Hangi işin ne kadar sürede yapılması gerektiği sistem tarafından bilindiği için, sapmalar anında raporlanır. Üretim Takip Sistemi, kaynakların (insan, makine, malzeme) en verimli şekilde kullanılmasını sağlayarak birim maliyetlerin düşmesine yardımcı olur. Kağıtsız üretim ortamına geçiş ise sadece çevresel bir fayda sağlamakla kalmaz, aynı zamanda veri giriş hatalarını ve bürokratik gecikmeleri tamamen ortadan kaldırır.

    Üretim kapasitesinin daha doğru planlanabilmesi, bu sistemlerin bir diğer stratejik faydasıdır. Gerçek verilere dayalı bir Üretim Yönetim Sistemi, tesisin gerçek kapasitesini ortaya koyarak satış ve pazarlama departmanlarının daha gerçekçi teslimat sözleri vermesini sağlar. Müşteri memnuniyetini doğrudan etkileyen bu durum, işletmenin pazar itibarını güçlendirir. İzlenebilirlik yeteneği ise hatalı bir ürünün hangi hammaddeyle ve ne zaman üretildiğini bulmayı sağlayarak, olası krizlerin yönetimini kolaylaştırır.

    Performans analizi

    Sistemin sunduğu performans analizi araçları, sürekli iyileştirme döngüsünün (PDCA) en önemli yakıtıdır. OEE, TEEP (Toplam Etkili Ekipman Performansı) ve MTBF (Arızalar Arası Ortalama Süre) gibi karmaşık metrikler, sistem tarafından otomatik olarak hesaplanır. Bu metrikler, fabrikanın ne kadar verimli çalıştığını global standartlarda ölçmeyi sağlar. Üretim Takip Sistemi içerisindeki bu analizler, darboğazların nerede olduğunu ve hangi makineye yatırım yapılması gerektiğini bilimsel verilerle kanıtlar.

    Performans analizleri sadece makinelerle sınırlı kalmayıp, vardiya ve operatör bazlı karşılaştırmaları da içerir. Bu durum, eğitim ihtiyacı olan alanların belirlenmesine veya en iyi uygulama örneklerinin tüm fabrikaya yayılmasına olanak tanır. üretim verimliliği artışını kalıcı hale getirmek için bu analizlerin düzenli olarak gözden geçirilmesi gerekir. Sistem, verileri görselleştirerek karmaşık tablolar yerine kolay anlaşılır grafikler sunduğu için her seviyeden çalışan analizlere dahil olabilir.

    Analizlerin derinliği arttıkça, işletmenin “kayıp ağacı” daha net ortaya çıkar. Üretim Kontrol Yazılımı sayesinde; hız kayıpları, hazırlık (setup) süreleri, küçük duruşlar ve kalite kayıpları ayrı ayrı kategorize edilir. Bu kategorizasyon, iyileştirme ekiplerine en büyük kazancı hangi alanda elde edebileceklerini gösterir. Doğru analiz edilmiş bir veri seti, fabrikanın gizli kapasitesini ortaya çıkararak ek makine yatırımı yapmadan üretim hacmini artırmanın yolunu açar.

    MES ile Üretim Takip Sistemi İlişkisi

    MES (Manufacturing Execution System), genellikle bir Üretim Takip Sistemi’nin sunduğu yetenekleri de kapsayan, ancak çok daha geniş fonksiyonlara sahip olan bir üst katmandır. Bir takip sistemi “ne olduğunu” raporlarken, MES sistemi “nasıl yapılması gerektiğini” de yönetir. Üretim takip altyapısı, MES’in veri toplama ve izleme modülü olarak düşünülebilir. Her iki yapı da Üretim Yönetim Sistemi hiyerarşisi içerisinde fabrikadaki dijital dönüşümün omurgasını oluşturur.

    Bir işletme dijitalleşmeye başlarken genellikle önce takip ve izleme sistemlerini kurar, ardından bu altyapıyı bir MES çözümüne dönüştürür. Üretim İzleme Sistemi, sahadan gelen ham verilerin temizlenmesi ve yapılandırılması için gerekli zemini hazırlar. MES ise bu zemin üzerine; kalite yönetimi, bakım planlama, doküman yönetimi ve personel yetkinlik takibi gibi ileri seviye fonksiyonları ekler. Bu ilişki, temel bir izleme faaliyetinden kapsamlı bir üretim yürütme yönetimine doğru giden bir evrimdir.

    Üretim sahasında şeffaflık sağlamak, sadece bir teknoloji yatırımı değil, aynı zamanda bir kültür değişimidir. Verilerin gücünü arkasına alan fabrikalar, belirsizliklerle dolu bir pazarda çok daha emin adımlarla ilerlerler. Üretim Takip Sistemi ve onun sağladığı veriye dayalı içgörüler, geleceğin akıllı fabrikalarına giden yolda en güvenilir rehberdir. Bu yolculukta atılan her adım, işletmeyi daha dirençli, daha karlı ve daha verimli bir yapıya dönüştürecektir.

    ProManage ile Üretiminizdeki Kayıpları Kazanca Dönüştürmeye Hazır Mısınız?

    ProManage, üretim sahasındaki tüm kör noktaları ortadan kaldıran, IoT destekli ve yapay zeka tabanlı bir platform sunarak üretim süreçlerinizi saniyeler içinde dijitalleştirir. Sahadan gerçek zamanlı veri toplayan gelişmiş altyapımız ve Agentic AI teknolojimizle, verimlilik kayıplarınızı anlık olarak tespit ediyor ve iyileştirme aksiyonlarını otonom hale getiriyoruz.

    Karmaşık kağıt formlardan kurtulmak, üretim hızınızı iki katına çıkarmak ve dijital dönüşüm yol haritanızı oluşturmak için:

  • MOM Uygulama Alanları Nelerdir?

    Modern üretim tesislerinde her bir saniye, binlerce veri noktası üretilir ancak bu verilerin anlamlandırılmadığı sürece operasyona bir katkısı bulunmamaktadır. Fabrika içindeki farklı departmanların birbirleriyle olan iletişimsizliği, genellikle “veri adacıkları” oluşmasına yol açar. İşte bu noktada, üretimi çevreleyen tüm fonksiyonları bir araya getiren kapsamlı bir yönetim mimarisi devreye girer: MOM (Manufacturing Operations Management). Bu mimari, fabrikanın dijital sinir sistemi gibi çalışarak üretim, kalite, bakım ve envanter gibi tüm süreçlerin entegre bir şekilde yönetilmesini sağlar. Böylece süreçler hem şeffaf hale gelir hem de uçtan uca optimize edilerek sürdürülebilir bir operasyonel mükemmeliyet elde edilir.

    MOM (Manufacturing Operations Management) Nedir?

    Üretim dünyasına yeni giren profesyoneller ve dijitalleşme ekipleri, süreçleri standardize etmek için araştırmalarına başladıklarında sıklıkla “MOM nedir?” sorusuyla karşılaşırlar. Bu kavram, ISA-95 standartları tarafından 3. seviye üretim faaliyetleri olarak tanımlanan, üretimin yürütülmesi, kalite, bakım ve envanter yönetimi gibi tüm operasyonları kapsayan geniş bir disiplindir. Sadece makinelerin ne kadar ürün çıkardığıyla ilgilenmez, aynı zamanda bu ürünlerin hangi koşullarda, hangi kalite standartlarında ve hangi maliyetle üretildiğini de takip eder. Üretim Operasyon Yönetimi stratejileri, fabrikanın tüm yaşam döngüsünü dijital bir disiplin altına almayı amaçlar.

    MOM, fabrikanın alt katmanındaki otomasyon sistemleri ile üst katmandaki ERP yazılımları arasında bir köprü vazifesi gören yönetim katmanıdır diyebiliriz. Bu katman sayesinde, finansal verilerle üretim sahasının fiziksel gerçekliği tam bir uyum içine girer. İşletmelerin kurumsal hafızasını oluşturan bu yapı, bilginin kişilerden bağımsızlaşarak sistemsel bir varlığa dönüşmesini sağlar.

    Bu sistemler, üretim operasyonlarını sadece gözlemlemekle kalmaz, aynı zamanda standart iş akışları oluşturarak hata payını minimize eder. Operatörlerin ve yöneticilerin aynı veri setine bakarak kararlar alması, fabrikadaki şeffaflık kültürünü en üst seviyeye taşır. İleri düzey analitik yeteneklerle donatılmış bu yapılar, geçmiş verilerden ders çıkararak geleceğe dair öngörüler sunma potansiyeline sahiptir.

    Müşteri taleplerinin sürekli değiştiği ve ürün yaşam döngülerinin kısaldığı günümüzde, statik üretim modelleri başarısızlığa mahkumdur. MOM, üretim süreçlerine dinamizm kazandırarak, fabrikanın ani değişimlere karşı dirençli olmasını sağlar. Bu sistemlerin kurulumuyla birlikte, kağıt bazlı takip süreçleri sona erer ve yerini saniyeler içinde güncellenen dijital dashboardlara bırakır.

    MOM Sisteminin Kapsamı

    Bir yönetim platformunun gücü, kapsadığı fonksiyonların genişliği ve bu fonksiyonların birbiriyle ne kadar entegre olduğuyla ölçülür. Kapsamlı MOM sistemleri, üretimin tüm kılcal damarlarına sızarak verimlilik kayıplarını en ince ayrıntısına kadar tespit eder. Bu yapılar sadece bir yazılım modülü değil, aynı zamanda üretim felsefesini destekleyen araçlar bütünüdür. Her bir modül, fabrikanın genel başarısı için kritik bir veri setini yönetmekle yükümlüdür.

    MOM mimarisinin temelinde, sahadaki operasyonların standartlaştırılması yatar. Bu standartlaşma, tüm vardiyalar ve tüm operatörler arasında aynı kalitede çıktı alınmasını garanti eder. Üretim Operasyon Yönetimi dahilinde sunulan kapsam, hammadde kabulünden ürün sevkiyatına kadar olan yolculuğun dijital iz düşümüdür. Bu yolculuk sırasında oluşan her türlü anomali, sistem tarafından anlık olarak fark edilir ve ilgili birimlere uyarı gönderilir.

    Kalite yönetimi

    Üretimde kalite, sadece nihai ürünün kontrol edilmesi değil, tüm üretim sürecinin kontrol altında tutulmasıdır. MOM kapsamındaki kalite yönetimi modülleri, İstatistiksel Süreç Kontrolü (SPC) tekniklerini kullanarak üretimin gidişatını izler. Eğer bir parametre belirlenen tolerans limitlerinin dışına çıkma eğilimi gösterirse, sistem üretimi durdurabilir veya uyarılar oluşturabilir. Bu sayede, hatalı ürün üretilmeden önce müdahale edilerek fire oranları ciddi oranda düşürülür.

    Kalite süreçlerinin dijitalleşmesi, izlenebilirlik açısından da büyük bir öneme sahiptir. Bir ürünün hangi hammadde partisiyle, hangi makinede ve hangi parametrelerle üretildiği bilgisini saniyeler içinde bulmak mümkündür. MOM sistemleri, kalite kayıtlarını dijital olarak saklayarak denetim süreçlerini kolaylaştırır ve insan hatasından kaynaklanan veri girişlerini engeller. Bu durum, özellikle yüksek standartların zorunlu olduğu regüle edilmiş sektörlerde işletmeyi koruyan bir kalkan görevi görür.

    Geleneksel kalite yönetimi yaklaşımlarında veriler genellikle üretim bittikten sonra analiz edilir ancak Üretim Operasyon Yönetimi yaklaşımında kalite, üretimin ayrılmaz ve anlık bir parçasıdır. Operatörler, sistem üzerinden dijital kontrol listelerini takip ederek her adımda onayı doğrularlar. Bu proaktif yaklaşım, müşteri şikayetlerinin azalmasını ve marka itibarının korunmasını sağlayarak doğrudan karlılığı etkiler.

    Planlama ve çizelgeleme

    Üretim sahasının en büyük darboğazlarından biri, dinamik değişen koşullara uyum sağlayamayan statik planlardır. Gelişmiş MOM sistemleri, sınırlı kapasite planlama ve çizelgeleme yetenekleriyle üretimi optimize eder. Bir makinenin planlanmamış duruşu veya geciken bir hammadde sevkiyatı durumunda, sistem tüm planı yeniden hesaplayabilir. Bu esneklik, tesisin duraklama sürelerini minimize ederek kaynakların en verimli şekilde kullanılmasını sağlar.

    Planlama süreci, sadece makineleri değil, aynı zamanda insan kaynağını ve araç gereçleri de içerir. Hangi personelin hangi iş emrinde daha yetkin olduğu veya hangi kalıbın hangi makinede en iyi performansı verdiği gibi veriler planlamaya dahil edilir. Üretim Operasyon Yönetimi sayesinde, teorik kapasite ile pratik gerçekleşen arasındaki farklar analiz edilerek daha gerçekçi üretim takvimleri oluşturulur. Bu da teslimat sürelerine sadık kalınmasını ve müşteri memnuniyetinin artmasını beraberinde getirir.

    Çizelgeleme modülleri, karmaşık üretim sıralamalarını optimize ederek hazırlık (setup) sürelerini de kısaltır. Benzer özelliklere sahip ürünlerin peş peşe üretilmesini sağlayarak temizlik veya kalıp değişim sürelerinden tasarruf edilmesini sağlar. Modern MOM sistemleri, bu optimizasyonları yaparken enerji maliyetlerini de göz önünde bulundurabilir. Sonuçta ortaya çıkan plan, fabrikanın tüm kısıtlarını dikkate alan ve verimliliği artıran bir stratejik dokümandır.

    Bakım yönetimi

    Makinelerin sağlığı, üretim sürekliliğinin temel şartıdır. Bakım yönetimi modülü, makinelerden gelen anlık verileri izleyerek arıza yapmadan önce müdahale edilmesini sağlayan kestirimci bakım stratejilerini destekler. Geleneksel “bozulunca tamir et” mantığı yerine, veriye dayalı “bozulmadan önce önlem al” yaklaşımı benimsenir. Bu yaklaşım, planlanmamış duruşların önüne geçerek üretimin en yoğun olduğu anlarda kesintiye uğramasını engeller.

    Bakım faaliyetlerinin üretim planıyla senkronize olması, Üretim Operasyon Yönetimi mimarisinin en büyük avantajlarından biridir. Bakım ekibi, bir makinenin boş kalacağı zaman dilimini sistemden görerek müdahalesini buna göre planlar. Aynı zamanda, bakım sırasında kullanılan yedek parçaların stok durumu da sistem üzerinden takip edilerek kritik eksikliklerin önüne geçilir. Bu entegrasyon, bakım maliyetlerini düşürürken makine ömürlerini uzatır.

    MOM altyapısındaki bakım yönetimi, teknik ekiplerin performansını ve makinelerin MTBF (Arızalar Arası Ortalama Süre) gibi metriklerini otomatik olarak hesaplar. Bu veriler, hangi makinelerin yatırım ömrünü tamamladığını veya hangi parçaların kronik sorun çıkardığını net bir şekilde ortaya koyar. Kapsamlı MOM sistemleri aracılığıyla yönetilen bu süreçler, fabrikadaki teknik riskleri azaltan proaktif bir güvenlik katmanı oluşturur.

    MOM Uygulama Alanları

    MOM uygulama alanları, fabrikanın sadece üretim bandıyla sınırlı kalmayıp, kalite laboratuvarlarından depo girişlerine kadar uzanan geniş bir fonksiyon setini kapsar. Bu alanların her biri, Üretim Operasyon Yönetimi stratejisinin birer bileşeni olarak birbiriyle veri alışverişinde bulunur. Aşağıdaki tablo, bu sistemlerin fabrikadaki temel uygulama alanlarını ve bu alanların operasyonel etkilerini özetlemektedir:

    pro manage mom tabblo

    Yukarıdaki tablo incelendiğinde, MOM uygulama alanları ve sundukları çözümlerin aslında birbirini tamamlayan birer dişli olduğu görülmektedir. Bir fabrikada sadece üretim verilerini takip etmek, buzdağının sadece görünen kısmıyla ilgilenmektir. Gerçek anlamda bir Üretim Operasyon Yönetimi kurmak, bu tabloda yer alan tüm fonksiyonların dijital bir platform üzerinde senkronize edilmesiyle mümkündür. Bu bütünsel yaklaşım, departmanlar arası veri silolarını yıkarak fabrikanın ortak bir akılla hareket etmesini sağlar.

    Endüstriye Göre MOM Kullanımı

    Üretim sektörlerinin kendine has dinamikleri, teknolojik çözümlerin de özelleşmesini zorunlu kılar. Bazı sektörlerde saniyelerle ölçülen hızlar kritikken, bazılarında mikron düzeyindeki hassasiyet veya yasal izlenebilirlik ön plandadır. MOM sistemleri, esnek yapıları sayesinde farklı endüstriyel gereksinimlere uyum sağlayabilen modüler çözümler sunar.

    Endüstri bazlı kullanım senaryoları, Üretim Operasyon Yönetimi disiplininin ne kadar geniş bir kapsama sahip olduğunu kanıtlamaktadır:

    • Otomotiv ve Yan Sanayi: Binlerce parçanın senkronizasyonu için JIT (Just-in-Time) ve JIS (Just-in-Sequence) süreçlerini yönetir; hata önleyici (poka-yoke) mekanizmalarla montaj hattını kusursuzlaştırır.
    • İlaç ve Yaşam Bilimleri: FDA ve GMP gibi katı regülasyonlara uyum için elektronik kayıtların (eBR) tutulmasını sağlar ve “Batch” bazlı tam izlenebilirlik sunar.
    • Gıda ve İçecek: Reçete yönetimi ile ürün standartlarını korur, alerjen takibi ve son kullanma tarihi yönetimiyle gıda güvenliğini en üst seviyeye çıkarır.
    • Elektronik ve Yüksek Teknoloji: Ürün yaşam döngüsünün çok kısa olduğu bu alanda, yeni ürün devreye alma (NPI) süreçlerini hızlandırır ve çok karmaşık malzeme listelerini (BOM) hatasız yönetir.
    • Plastik ve Metal İşleme: Kalıp değişim sürelerini (SMED) optimize eder, makine parametrelerini anlık izleyerek enerji verimliliğini ve hammadde kullanımını kontrol altında tutar.

    Her endüstri, kendi verimsizliklerini gidermek adına sistemin farklı bir kasını kullanır. Örneğin, tekstil sektöründe boyahane kazanlarının takibi öncelikliyken, talaşlı imalatta takım ömürlerinin takibi ön plana çıkmaktadır. MOM sistemleri, bu özelleşmiş ihtiyaçları tek bir veri tabanı üzerinden yönetme kabiliyeti sunar.

    Endüstriyel gereksinimlerin dijital sistemlerle eşleşmesi, tesislerin “akıllı fabrika” vizyonuna ulaşmasını sağlar. Sektörel bilgi birikiminin sisteme aktarılması sayesinde, tecrübeli operatörlerin bilgisi kurumsal hafızaya dahil olur. Veriye dayalı bu yeni yönetim biçimi, hangi sektörde olursa olsun işletmelerin hata yapma payını azaltır.

    “Manufacturing Operations Management nedir?” sorusunun cevabı endüstriyel bir dönüşüm hikayesidir. Bu sistemler, üretim sahasındaki her bir titreşimi, her bir hareketi ve her bir gram hammaddeyi anlamlı birer ticari veriye dönüştürür. MOM uygulama alanları arasından işletmeniz için en kritik olanları belirleyerek, dijitalleşme sürecinde en yüksek verimi alacak şekilde bir yol haritası çizebilirsiniz.

    Dijital Dönüşümde MOM’un Rolü

    Endüstri 4.0 ve akıllı fabrikalara giden yolda, sistemlerin birbiriyle konuşması ve otonom karar alabilmesi hedeflenmektedir. Bu vizyonun merkezinde yer alan MOM, sahadaki fiziksel dünya ile buluttaki dijital dünyayı birleştiren temel katmandır.

    Geleceğin fabrikalarında, yapay zeka ve makine öğrenmesi algoritmaları bu sistemlerden beslenecektir. MOM olmadan yapılacak bir yapay zeka yatırımı, kalitesiz veri nedeniyle başarısız olmaya mahkumdur. Bu nedenle dijital dönüşümün sağlıklı ilerlemesi için sağlam bir operasyon yönetim katmanı şarttır.

    Sürdürülebilirlik ve karbon ayak izi takibi gibi yeni nesil kurumsal sorumluluklar da bu sistemler üzerinden yönetilmektedir. İşletmeler, her bir üretim emrinin çevresel maliyetini artık net bir şekilde ölçebilmektedir. Üretim Operasyon Yönetimi, israfın her türlüsünü (zaman, enerji, hammadde) görünür kılarak yok edilmesini sağlar. Bu hem ekonomik hem de ekolojik açıdan fabrikanın geleceğini garanti altına alan bir yaklaşımdır.

    İnsan-makine etkileşiminde de MOM önemli bir dönüşüm yaratmaktadır. Artırılmış gerçeklik (AR) gözlükleri veya tabletler aracılığıyla operatörlere sunulan veriler, sahadaki hata oranlarını dramatik şekilde düşürür. MOM sistemleri, çalışanları sadece emir alan kişiler olmaktan çıkarıp, sistemi yöneten ve iyileştiren “bilgi işçilerine” dönüştürür. Bu kültürel dönüşüm, dijitalleşmenin teknik kısmından çok daha kalıcı ve değerlidir.

    Dijital dönüşüm varılacak bir nokta değil, sürekli gelişim gerektiren dinamik bir süreçtir. Bu süreçte pusula görevi gören MOM sistemleri her geçen gün yeni teknolojilerle zenginleşmektedir. İşletmenizi geleceğe taşımak için sahadaki her kıvılcımı veriye, her veriyi ise kazanca dönüştürmeniz gerekir. MOM, bu dönüşüm yolculuğunda size en güvenilir ve en kapsamlı yol haritasını sunan stratejik bir ortak olarak fabrikanızın kalbinde yer alacaktır.

    Üretiminizi Verinin Gücüyle Yeniden Yapılandırın!

    ProManage ile sahadaki kayıplarınızı anlık olarak tespit eden ve üretim hızınızı artırırken maliyetlerinizi azaltın. Siz de dijital dönüşüm yolculuğunuzda güvenilir bir sistemle ilerlemek ve fabrikanızı geleceğin standartlarına bugünden hazırlamak için:

  • MES ve MOM Arasındaki Fark Nedir?

    Günümüzde rekabet avantajı elde etmek isteyen işletmeler, sahadan gelen anlık veriyi stratejik birer içgörüye dönüştürmek zorundadır. Bu noktada karşımıza çıkan MES ve MOM kavramları, üretimin dijitalleşme yolculuğunda farklı durakları temsil eder. Bir işletmenin sadece üretim hattındaki hıza mı odaklanacağı yoksa tüm fabrika operasyonlarını mı optimize edeceği sorusu, bu iki sistem arasındaki ayrımı belirler.

    MES ve MOM Nedir?

    MES (Manufacturing Execution System), en temel tanımıyla bir üretim tesisinde hammadde girişinden nihai ürün çıkışına kadar olan süreci gerçek zamanlı olarak izleyen, kontrol eden ve optimize eden bir sistemdir.

    Sahadaki makinelerden, operatörlerden ve sensörlerden gelen ham verileri işleyerek üretimin mevcut durumunu anlık olarak raporlar. Bu sistemler, üretim planının sahadaki karşılığını yönetirken operatörlerin doğru iş adımlarını izlemesini sağlar.

    MOM (Manufacturing Operations Management) ise üretimin ötesine geçerek, fabrikanın tüm operasyonel süreçlerini kapsayan daha geniş bir yönetim yaklaşımıdır. Sadece üretim yürütme adımlarını değil; kalite yönetimini, bakım operasyonlarını, envanter hareketlerini ve Ar-Ge süreçlerini de entegre bir biçimde yönetir. Birçok profesyonel, sektöre yeni adım attığında haklı olarak “MOM nedir?” sorusunu sormaktadır. Bu sorunun cevabı, üretimi destekleyen tüm yan süreçlerin dijital bir disiplin altında birleşmesidir.

    MOM kavramı, ISA-95 standartları çerçevesinde tanımlanan 3. seviye faaliyetlerin tamamını kapsayan bir metodoloji olarak kabul edilir. Bu yapı, üretimin sadece nasıl yapıldığını değil, aynı zamanda destekleyici süreçlerin üretimi nasıl etkilediğini de analiz eder. Sistematik bir yaklaşım sunan bu model, işletmenin genel verimliliğini (OEE) artırmak için tüm departmanların senkronize çalışmasını hedefler.

    MES sistemleri genellikle daha dikey bir odaklanma sergilerken, MOM sistemleri yatay bir entegrasyon düzeyi sunar. Bir üretim sahasında makinelerin anlık hızını veya duruş nedenlerini takip etmek MES’in ana göreviyken, bu duruşların bakım planları veya yedek parça stoklarıyla olan ilişkisini yönetmek MOM katmanının işidir. İşletmeler, dijital olgunluk seviyelerine göre bu iki kavram arasındaki geçişkenliği yönetmek durumundadır.

    MES ile MOM Arasındaki Temel Farklar

    Bu iki disiplin arasındaki ayrımı anlamak için odak noktalarına ve kapsama alanlarına bakmak gerekir. Bu bağlamda, MES ve MOM farkı sadece yazılımsal özelliklerde değil, aynı zamanda iş süreçlerinin derinliğinde ortaya çıkar. MES, üretimin “nasıl yapıldığına” dair mikro detaylara odaklanırken, MOM “operasyonun nasıl yönetildiğine” dair makro bir perspektif sunar.

    Süreç yönetimi açısından bakıldığında, MES sistemleri anlık müdahaleler ve operasyonel disiplin için kritik öneme sahiptir. MOM ise bu operasyonel disiplini kalite kontrol, stok takibi ve kestirimci bakım gibi diğer modüllerle zenginleştirerek daha geniş bir veri seti sunar.

    Sektördeki profesyonellerin sıklıkla dile getirdiği MES ve MOM farkı, aslında bir uzmanlaşma ve genişleme meselesidir. Bir sistem sahadaki makinenin dilini konuşurken, diğeri fabrikanın genel işleyiş dilini temsil eder.

    Operasyonel vs Stratejik yönetim

    MES sistemleri, vardiya bazlı üretim hedeflerine ulaşmak için gerekli olan taktiksel ve operasyonel veriyi sağlar. Bir makinenin neden durduğunu veya bir operatörün standart sürenin ne kadar dışında kaldığını anlık olarak gösterir. Bu durum, hat yöneticilerinin ve süpervizörlerin hızlı kararlar alarak üretimin aksamasını engellemesine olanak tanır. Dolayısıyla MES, doğrudan üretim sahasındaki anlık nabız atışlarını kontrol eden bir mekanizmadır.

    Diğer taraftan MOM (Manufacturing Operations Management), daha stratejik bir yönetim katmanı olarak işlev görür. Toplanan veriler sadece o anki üretimi kurtarmak için değil, fabrikanın genel iş akış modellerini geliştirmek için kullanılır. Bakım ekiplerinin performansından, hammadde tedarik zincirinin üretim hızına olan etkisine kadar geniş bir perspektif sunar. Bu stratejik yaklaşım, üst yönetimin uzun vadeli yatırım ve kapasite planlama kararlarını daha sağlıklı bir veri zeminine oturtmasını sağlar.

    Stratejik yönetim katmanında, verilerin birleştirilmesi ve anlamlandırılması süreci ön plana çıkar. MES ve MOM farkı bu noktada belirginleşir; çünkü MES veriyi üretir, MOM ise bu veriyi diğer departmanların verileriyle harmanlayarak bir anlam haritası oluşturur. İşletmenin karlılık oranlarını artırmak için sadece üretimi değil, üretimi çevreleyen tüm operasyonları optimize etmek gerekir. Bu da ancak stratejik bir operasyon yönetimi vizyonuyla mümkün hale gelmektedir.

    Veri kapsamı farkları

    MES sistemlerinde veri kapsamı genellikle üretim emirleri, makine performansları, duruş süreleri ve fire miktarları ile sınırlıdır. Bu veriler oldukça değerlidir ancak fabrikanın genel sağlığı hakkında sınırlı bir bakış açısı sunarlar. Sahadan toplanan bu ham veriler, genellikle üretim birimiyle sınırlı kalarak izole bir şekilde analiz edilir. Bu izole yapı, departmanlar arası veri silolarının oluşmasına neden olabilir.

    MOM sistemlerinde ise veri kapsamı oldukça geniştir ve fabrikanın tüm kılcal damarlarına ulaşır. Kalite laboratuvarlarından gelen test sonuçları, depo yönetim sistemindeki envanter hareketleri ve teknik servis biriminin bakım kayıtları bu sistemde birleşir. Kapsamlı bir MOM kurgusu, hangi makine parametrelerinin kaliteyi nasıl etkilediği üzerinden analiz eder. Bu veri zenginliği, hata payını azaltan bir öğrenme ekosistemi yaratır.

    Veri derinliği açısından bakıldığında, MES ve MOM farkı verinin işlenme biçiminde de kendini gösterir. MES veriyi daha çok görselleştirme ve raporlama amaçlı kullanırken, MOM bu verileri karmaşık algoritmalarla işleyerek süreç iyileştirme önerileri sunar. Birinde veri bir sonuç iken, diğerinde sürekli iyileştirme (Kaizen) döngüsünün “yakıtı” konumundadır. Bu nedenle, kapsamlı veri setine sahip olmak, modern endüstride hayatta kalmanın anahtarlarından biri haline gelmiştir.

    Kapsam ve Fonksiyon Karşılaştırması

    İşletmelerin bu sistemleri seçerken dikkate aldığı fonksiyonel yetenekler, yatırımın geri dönüş süresini (ROI) doğrudan etkiler. Yapılan bir MES MOM karşılaştırma çalışması, fonksiyonel bazda MOM’un MES’i kapsadığını ancak her işletmenin bu geniş kapsama ihtiyacı olmayabileceğini gösterir. Bazı tesisler için makine verimliliği öncelikliyken, bazıları için kalite izlenebilirliği ve yasal uyumluluk çok daha önemlidir. Fonksiyonel karşılaştırma, ihtiyaçların doğru belirlenmesi için gereklidir.

    MES’in temel fonksiyonları arasında iş emri dağıtımı, operasyon sıralama ve kaynak yönetimi gibi üretim odaklı modüller yer alır. Bu modüller, sahadaki kargaşayı önlemek ve üretim akışını standardize etmek için tasarlanmıştır. Öte yandan MOM, bu fonksiyonlara ek olarak dokümantasyon yönetimi, çalışan yetkinlik takibi ve detaylı performans analitiği gibi ek katmanlar sunar. Bu durum, MOM sistemini bir üretim yazılımından çok bir operasyonel yönetim platformuna dönüştürür.

    Fonksiyonel derinlik farkı, sistemin esnekliğini de beraberinde getirir. MES genellikle belirli bir üretim tipine (kesikli veya sürekli üretim) göre daha özelleşmiş yapılar sunabilir. MOM ise modüler yapısı sayesinde fabrikanın değişen ihtiyaçlarına göre genişletilmeye daha müsaittir. Gerçekleştirilen her MES MOM karşılaştırma analizi, fonksiyonel zenginliğin işletmenin dijital olgunluk hedefleriyle uyumlu olması gerektiğini ortaya koymaktadır. Doğru fonksiyon seti, işletmenin darboğazlarını çözmekte en etkili araçtır.

    Entegrasyon seviyesi

    Sistemlerin birbirleriyle ve diğer kurumsal yazılımlarla konuşabilme yeteneği, dijital dönüşümün başarısını belirleyen en önemli faktörlerden biridir. MES sistemleri genellikle ERP (Kurumsal Kaynak Planlama) sistemleri ile sınırlı bir entegrasyon kurar; genellikle üretim emrini alır ve gerçekleşen üretim miktarını geri bildirir. Bu entegrasyon düzeyi, üretim ve finans dünyası arasındaki temel bağı kursa da operasyonel boşluklar bırakabilir.

    MOM sistemleri, sadece ERP ile değil; PLM (Ürün Yaşam Döngüsü Yönetimi), LIMS (Laboratuvar Bilgi Yönetim Sistemi) ve WMS (Depo Yönetim Sistemi) gibi pek çok farklı katmanla entegre çalışır. Bu sayede, ürün tasarımı aşamasındaki bir değişikliğin üretim sahasındaki karşılığı anlık olarak güncellenebilir. MOM katmanı, fabrikadaki tüm veri kaynakları arasında bir köprü görevi görerek “tek bir doğruluk kaynağı” oluşturur. Bu bütünleşik yapı, bilginin birimler arasında kaybolmasını önler.

    Entegrasyon seviyesi yükseldikçe, sistemlerin sunduğu öngörü yeteneği de artar. Bir MOM kurgusu içerisinde yer alan sistemler, tedarik zincirindeki bir gecikmenin üretim takvimini nasıl etkileyeceğini otomatik olarak hesaplayabilir. MES ve MOM farkı burada devreye girer çünkü MES sadece mevcut emri yönetirken, MOM ekosistemi gelecekteki olası senkronizasyon hatalarını önceden fark eder. Bu seviyede bir entegrasyon, modern fabrikaların çevikliğini ve adaptasyon yeteneğini artıran en temel unsurdur.

    MES vs MOM: İşletmeler İçin Hangisi Daha Uygun?

    İşletmelerin teknolojik altyapılarını seçerken kullandıkları kriterler, üretim sahasındaki operasyonel karmaşıklıkla doğrudan ilişkilidir. Her iki sistem de verimlilik vaat etse de uygulama senaryoları fabrikanın dijital olgunluk seviyesine göre farklılık gösterir. Aşağıdaki tablo, karar vericilerin ihtiyaçlarını analiz etmelerine yardımcı olacak kapsamlı bir MES MOM karşılaştırma analizi sunmaktadır:

    mes mom tablo

    Yapılan bu MES MOM karşılaştırma tablosu, dijitalleşme yol haritasının hangi aşamasında olduğunuzu belirlemek için bir rehber niteliğindedir. İşletmeniz için en uygun sistemi seçmek, sadece bugünün değil, gelecekteki ölçeklenebilirlik hedeflerinizin de bir parçasıdır. Doğru sistem, üretimdeki darboğazları en şeffaf şekilde ortaya koyan ve çözüm yollarını veriyle destekleyen yapıdır.

    Eğer fabrikanızda mikro yönetim ve saha disiplini ön plandaysa MES yatırımı ilk adım olarak daha mantıklı bir seçimdir. Ancak fabrikayı bir bütün olarak, tüm departmanların senkronize çalıştığı “akıllı” bir organizasyona dönüştürmek istiyorsanız, MOM platformlarına yönelmelisiniz.

    Üretim Operasyonlarınızda Dönüşümü Başlatın!

    Üretim sahasındaki her bir veriyi stratejik birer kazanca dönüştürmek artık bir seçenek değil, zorunluluktur. ProManage, MES ve MOM sistemlerinin sunduğu tüm fonksiyonları yapay zeka destekli tek bir platformda birleştirerek işletmenizi “akıllı fabrika” seviyesine taşır.

    ProManage’in IoT özellikli altyapısı sayesinde kayıplarınızı anlık olarak tespit edin ve Agentic AI ile sürekli iyileştirme süreçlerinizi otomatize edin. Geleceğin üretim standartlarını bugünden yakalamak ve size en uygun dijital dönüşüm yol haritasını oluşturmak için bizimle hemen iletişime geçin.